Szybka odpowiedź: w przypadku blachy standardowym wyborem jest maszyna do cięcia laserem światłowodowym przy grubości materiału od około 0,5 do 20 mm. Wycina dowolny profil prosto z pliku CAD, bez użycia narzędzi, z rzazem wynoszącym zaledwie kilka dziesiątych milimetra i jakością krawędzi, która zwykle nie wymaga dodatkowej obróbki. Wybierz 1,5 do 3 kW, jeśli pracujesz głównie z cienkimi blachami; przejdź do 6 kW i więcej, gdy blacha powyżej 10 mm stanie się rutyną. Jednak o zakupie tak naprawdę decyduje to, jak moc, rozmiar stołu, gaz wspomagający i reszta linii pasują do siebie, a nie największa liczba w arkuszu danych.
Dwie cechy wyjaśniają, dlaczego lasery światłowodowe wyparły maszyny CO2 w obróbce blachy. Wiązka jest generowana i dostarczana przez światłowody, a nie przez lustra, więc prace związane z ustawianiem i rutynowa konserwacja w dużej mierze znikają. Długość fali jest również skutecznie pochłaniana przez metale odblaskowe, takie jak aluminium, mosiądz i miedź, które zawsze były niewygodne dla systemów CO2.
W poniższych sekcjach wyjaśniono, jak działa proces cięcia, jak dopasować moc i rozmiar stołu do materiału oraz gdzie znajduje się laser w kompletnej linii blachy.
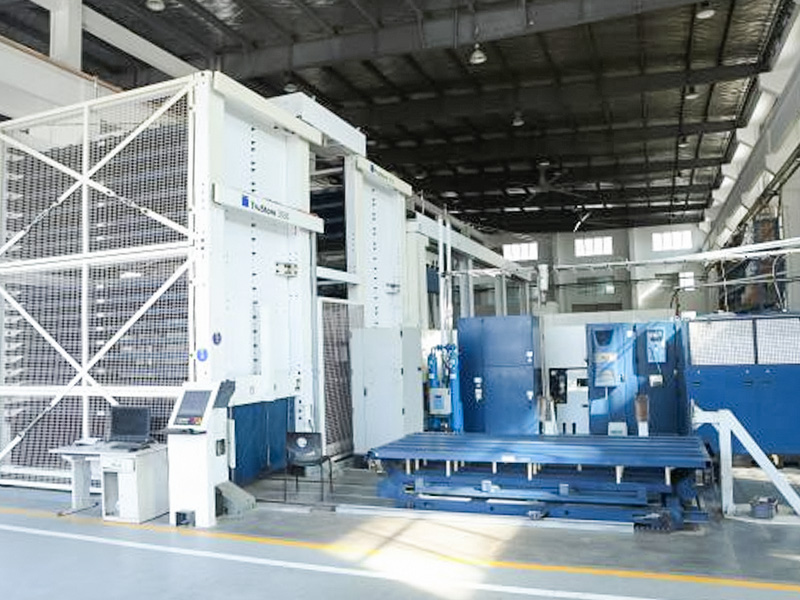
 Niestandardowe maszyny do cięcia laserem światłowodowym CNC Wielkoformatowe wycinarki światłowodowe i laserowe CO2 firmy TRUMPF, które zapewniają wąskie nacięcia i czyste krawędzie, jak w przypadku prostych do gięcia części blaszanych. Zobacz produkt →
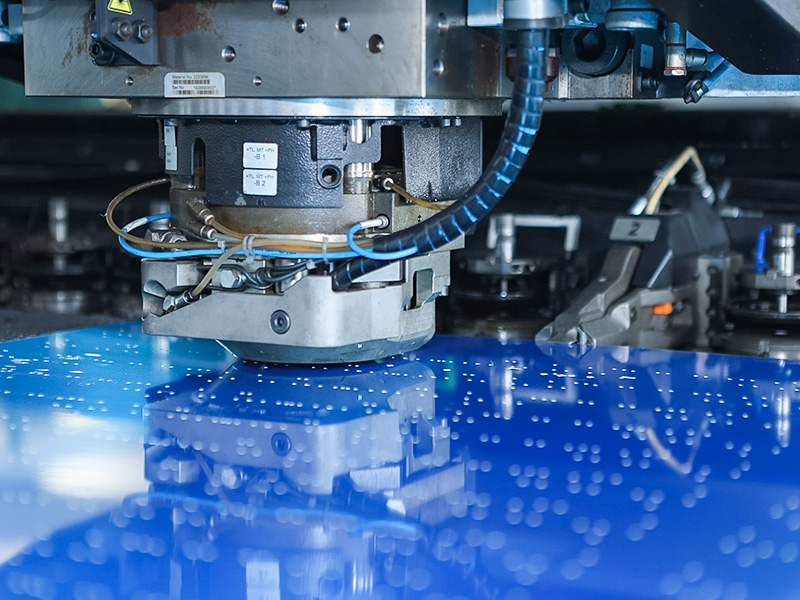
Laser światłowodowy skupia światło w plamce o średnicy ułamka milimetra. Przy tej intensywności metal w punkcie skupienia topi się i odparowuje, podczas gdy strumień gazu wspomagającego wydmuchuje stopiony materiał przez szczelinę od dołu. Głowica tnąca podąża zaprogramowaną ścieżką, zwykle importowaną jako plik DXF z systemu CAD, a oprogramowanie do zagnieżdżania układa wiele części na jednym arkuszu, dzięki czemu operator ma do czynienia z materiałem tylko raz. Szerokość szczeliny wynosi zazwyczaj od 0,1 do 0,3 mm, a strefa wpływu ciepła jest na tyle wąska, że większość półfabrykatów jest bezpośrednio poddawana zginaniu lub spawaniu bez prostowania.
Gaz podawany przez dyszę zmienia zarówno prędkość cięcia, jak i wykończenie krawędzi w większym stopniu, niż wielu kupujących się tego spodziewa. Trzy opcje obejmują prawie wszystkie prace arkuszowe:
| Gaz wspomagający | Najlepiej nadaje się do | Kompromisy |
|---|---|---|
| Tlen | Stal miękka, zwłaszcza powyżej 6 mm, gdzie reakcja egzotermiczna przyspiesza skrawanie | Pozostawia ciemną warstwę tlenku, którą należy usunąć przed spawaniem lub powlekaniem |
| Azot | Stal nierdzewna, aluminium i każda część spawana lub wykończona później | Wymaga wysokiego ciśnienia i przepływu, co czyni go najdroższym gazem w eksploatacji |
| Sprężone powietrze | Produkcja cienkiej stali miękkiej i wrażliwych na cenę | Najniższy koszt eksploatacji, ale krawędzie wykazują lekkie utlenienie |
Jedna praktyczna konsekwencja: jeśli wycinasz dużo stali nierdzewnej, wyceń dostawę azotu przed wyceną maszyny. Butle, zbiorniki masowe lub generator gazu to koszty powtarzające się, które przewyższają każdą zniżkę na zakup.
Moc znamionowa wyznacza pułap na grubość i dźwignię na prędkość. Jako przybliżony przewodnik branżowy można przyjąć, że laser światłowodowy o mocy 1,5 kW obrabia stal miękką do grubości około 6 mm, maszyna o mocy 3 kW osiąga około 10 mm, jednostka o mocy 6 kW tnie do około 16 mm, a maszyny klasy 12 kW pracują przy pomocy tlenu powyżej 25 mm. Wydajność stali nierdzewnej i aluminium jest niższa i zwykle zasilana jest azotem. Użyj poniższej siatki jako punktu wyjścia, a następnie sprawdź każdą faktycznie sprzedawaną grubość z tabelami cięcia producenta.
Produkcja cienkich arkuszy. Stal miękka do około 6 mm; stal nierdzewna i aluminium o krok cieńsze. Typowe dla obudów, wsporników i lekkich konstrukcji.
Koń pociągowy fabrykanta. Około 10 mm w przypadku stali miękkiej, przy rozsądnej równowadze prędkości, kosztu gazu i ceny za część.
Blacha średniej grubości do około 16 mm ze stali miękkiej. Nadaje się do prac rolniczych, budowlanych i przy maszynach.
Gruba płyta o średnicy powyżej 25 mm ze wspomaganiem tlenowym. Sprawia, że cięcie grubych przekrojów jest ekonomiczne, a nie marginalne.
Traktuj te liczby raczej jako orientację niż gwarancję. Prędkość skrawania gwałtownie spada w pobliżu maksymalnej grubości maszyny, więc część, która jest technicznie możliwa, może być słaba pod względem komercyjnym. Wielu nabywców dopasowuje maszynę do szybkiego cięcia typowych grubości, a okazjonalnie zleca obróbkę blachy grubej na zewnątrz.
Oznaczenia maszyn zwykle kodują stół roboczy: maszyna 3015 ma łoże o wymiarach około 3000 x 1500 mm, 4020 rozciąga się do 4000 x 2000 mm. Kupuj stół za prześcieradło, które kupujesz, a nie odwrotnie. Typowe rozmiary magazynów to 1000 x 2000 mm, 1250 x 2500 mm i 1500 x 3000 mm, więc model 3015 obejmuje dwa najpopularniejsze formaty. Stół wymienny, przy którym jedno łóżko tnie, a drugie rozładowuje, szybko się zwraca w sklepach pracujących na więcej niż jedną zmianę.
Aby uzyskać pełniejsze ramy decyzyjne, nasz przewodnik po wybór odpowiedniej maszyny do cięcia laserowego CNC omawia bardziej szczegółowo kwestie dotyczące mocy, budżetu i obsługi posprzedażnej.
Laserowa maszyna do cięcia rzadko działa samodzielnie. Od tego zależy jakość półfabrykatu na wejściu i dokładność formowania na końcu łańcucha, a typowy łańcuch przebiega przez pięć stacji:
Wchodząca płyta i cewka są najpierw spłaszczane. Półfabrykaty wycięte z wypaczonej blachy opuszczają stół z nieprzewidywalną płaskością, a błąd ten przenosi się na każdą kolejną stację.
Części są zagnieżdżane i wycinane w jednym ustawieniu, łącznie z otworami i szczelinami, które w przeciwnym razie wymagałyby wiercenia lub wykrawania.
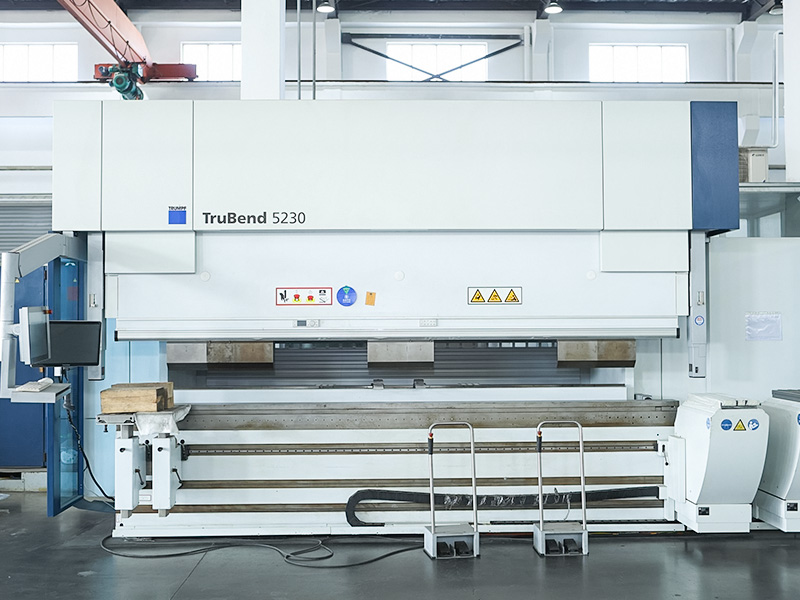
Prasa krawędziowa zagina kołnierze wzdłuż ciętych krawędzi. Czyste, proste krawędzie cięcia i dokładne podcięcia zapewniają powtarzalność kątów zgięcia.
Wycięte i uformowane części są łączone w zespoły. Spójne krawędzie i rozmieszczenie otworów ułatwiają spawanie.
Polerowanie i powlekanie kończą montaż. Stal nierdzewna cięta azotem często przechodzi od razu do wykończenia bez czyszczenia krawędzi.
Zaopatrzenie się w te stacje od jednego dostawcy pozwala zachować odpowiedzialność za tolerancje w jednym miejscu. Maszyny do prostowania i prasy krawędziowe to najczęstsze zakupy towarzyszące nowemu laserowi.
 Niestandardowa maszyna do poziomowania blach Prostownica rolkowa, która przywraca płaskość wypaczonym płytom, częsty zakup podczas dodawania lasera do linii blachy. Zobacz produkt →
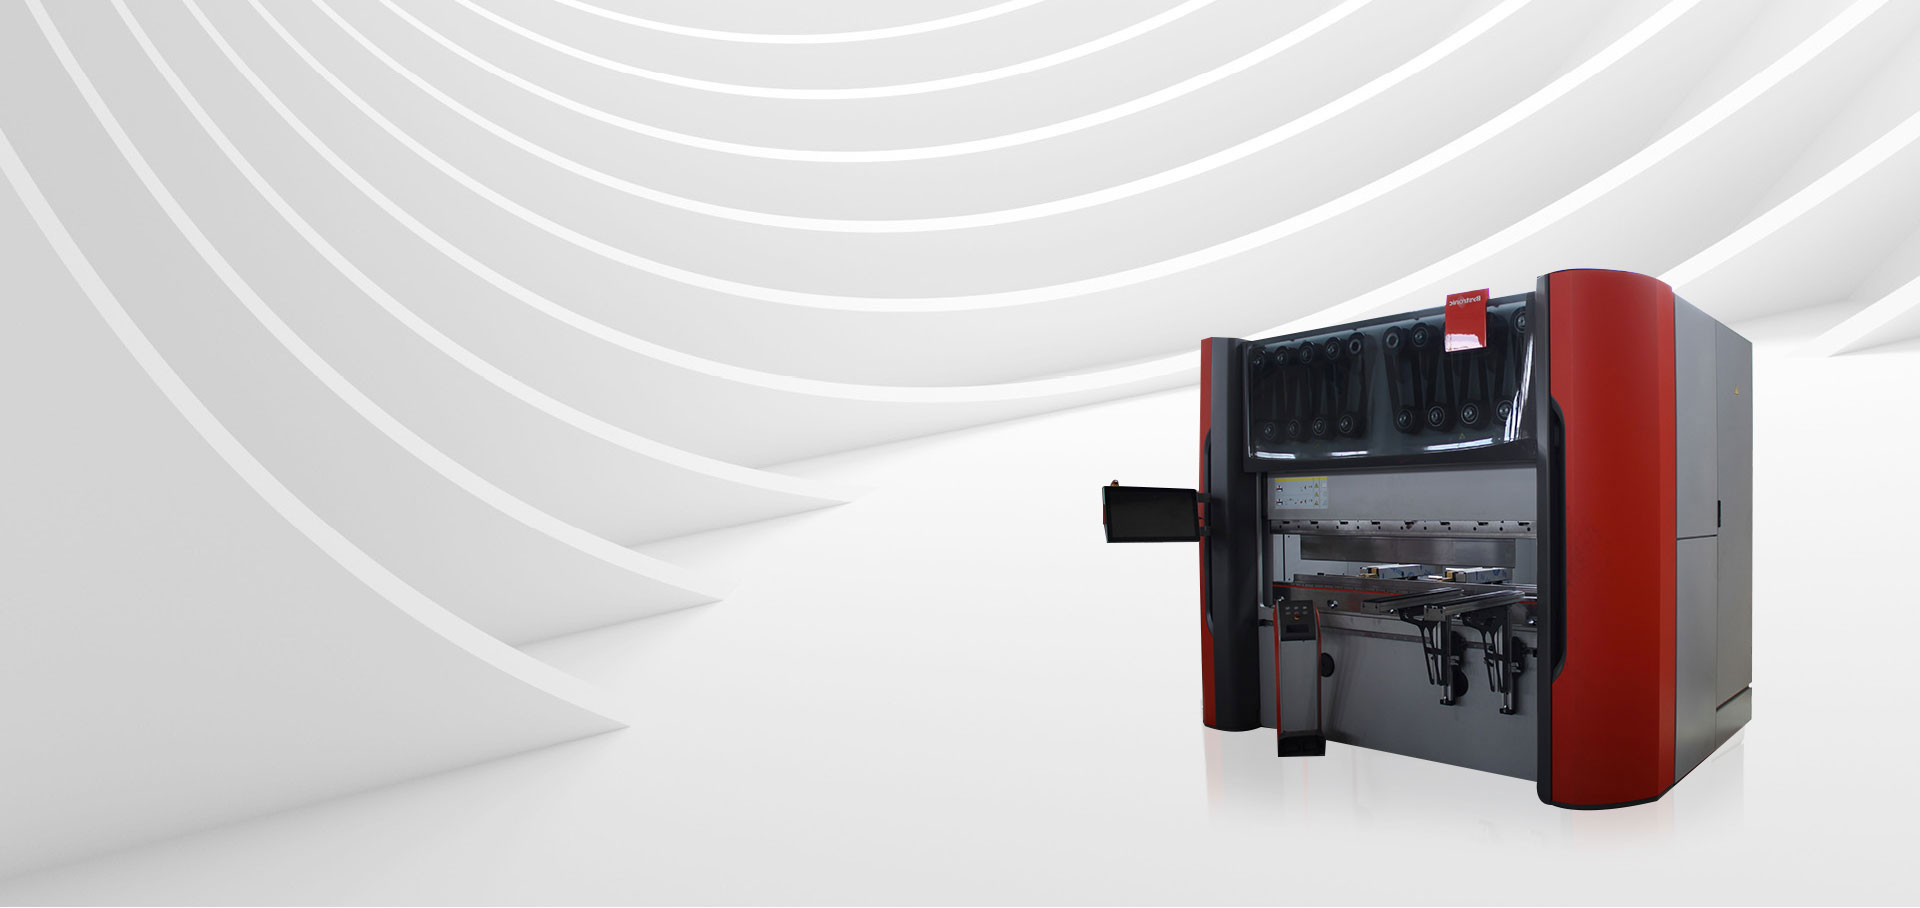
 Giętarki CNC i prasy krawędziowe Prasy krawędziowe CNC i centra gnące firm TRUMPF, Salvagnini i Bystronic, które formują wycinane laserowo półfabrykaty w gotowe kąty i kształty. Zobacz produkt →
Arkusze danych tworzą krótkie listy; test tnie bliskie transakcje. Przed podpisaniem umowy kupna zapytaj o:
Jeśli Twoje wolumeny nie obsługują jeszcze maszyny, te same możliwości są dostępne w ramach usługi. Wysyłanie rysunków i zakup gotowych części, ciętych, giętych, spawanych i powlekanych, to częsty pierwszy krok przed zaangażowaniem kapitału, a nasi usługa produkcji na zamówienie działa dokładnie w ten sposób, od rysunków klienta po sprawdzenie gotowych części.
Jaką grubość może obsłużyć laserowa maszyna do cięcia blachy?
To zależy od mocy. Ogólnie rzecz biorąc, 1,5 kW obejmuje stal miękką do około 6 mm, 3 kW do około 10 mm, 6 kW do około 16 mm i maszyny klasy 12 kW powyżej 25 mm. Wydajność stali nierdzewnej i aluminium jest niższa i zwykle zasilana jest azotem.
Czy laser światłowodowy jest lepszy do obróbki blachy niż CO2?
W przypadku nowych zakupów światłowód jest praktycznym rozwiązaniem w przypadku prawie wszystkich prac blacharskich: wyższa wydajność elektryczna, mniejsze koszty konserwacji i lepsze wyniki w przypadku metali odblaskowych. CO2 przetrwa głównie w starszych instalacjach i kilku specjalistycznych zastosowaniach.
Jakiego formatu pliku potrzebuje maszyna?
Płaskie profile 2D, najczęściej pliki DXF lub DWG eksportowane z systemu CAD. Oprogramowanie do Nestingu układa profile na arkuszu i generuje program cięcia.
Czy mogę zamówić części zamiast kupować maszynę?
Tak. Wyślij rysunki i specyfikacje materiałów, otrzymaj wycenę i zamów gotowe półfabrykaty lub kompletne zespoły. Wiele sklepów w ten sposób sprawdza popyt przed zakupem sprzętu.

 +86-13771171111 +86-13338110517