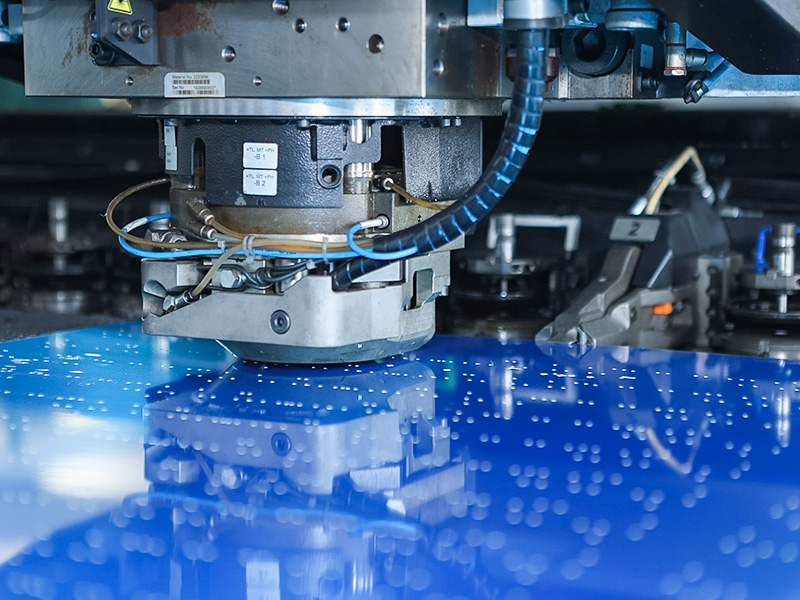
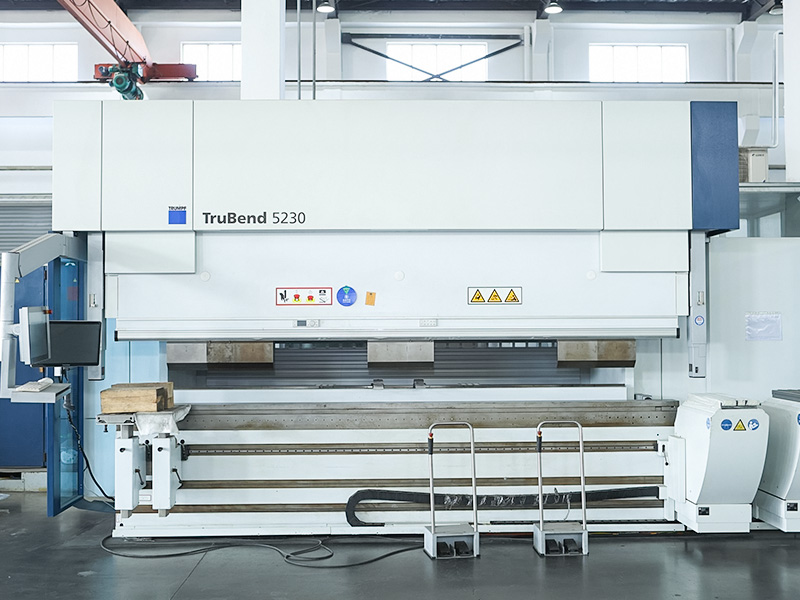
Maszyna do cięcia laserem światłowodowym wykorzystuje źródło lasera światłowodowego o dużej mocy do cięcia blachy z większą prędkością, czystszymi krawędziami i niższymi kosztami eksploatacji niż laser CO2 w większości typowych prac produkcyjnych. Jeśli kupujesz jeden do warsztatu blacharskiego, praktycznym punktem wyjścia są trzy liczby: najgrubszy materiał, który regularnie przecinasz, części potrzebne na zmianę i największy rozmiar arkusza, jaki obsługujesz. Te trzy dane wejściowe określają moc, rozmiar stołu i budżet, którego faktycznie potrzebujesz.
Maszyna do cięcia laserem światłowodowym generuje wiązkę wewnątrz źródła lasera światłowodowego i przesyła ją kablem optycznym do głowicy tnącej. Wiązka skupia się na małym punkcie, który topi materiał, podczas gdy współosiowy strumień gazu wydmuchuje stopiony metal poza szczelinę. Ponieważ ścieżka wiązki to cienki światłowód, a nie łańcuch luster, maszyna zachowuje swoje ustawienie przez lata użytkowania i może poruszać głowicą tnącą z dużym przyspieszeniem bez utraty jakości wiązki.
Długość fali również ma znaczenie. Laser światłowodowy działa w pobliżu 1,06 mikrometra, czyli w zakresie, który metale skutecznie absorbują. Laser CO2 działa przy długości fali 10,6 mikrometra, która łatwiej odbija się od błyszczących powierzchni, takich jak aluminium. Właśnie dlatego lasery światłowodowe są znacznie szybsze w przypadku cienkiej blachy ze stali nierdzewnej i aluminium i dlatego tną materiały powlekane lub odblaskowe bez problemów z konfiguracją, jakie występują w starszych systemach.
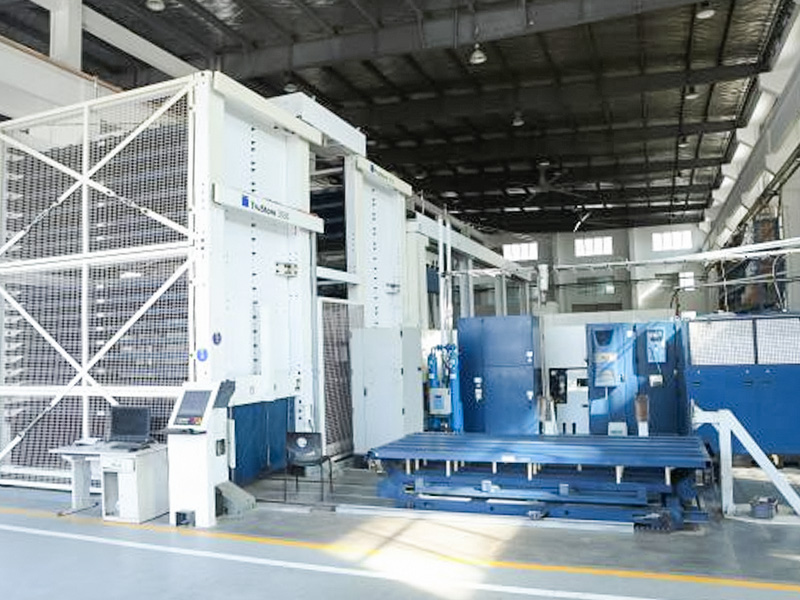
Shaofang buduje swoją linię maszyn do cięcia laserowego dokładnie dla tej klasy obróbki blachy, z rozmiarami stołów i poziomami mocy dostosowanymi do warsztatów produkcyjnych i zakładów produkcyjnych.
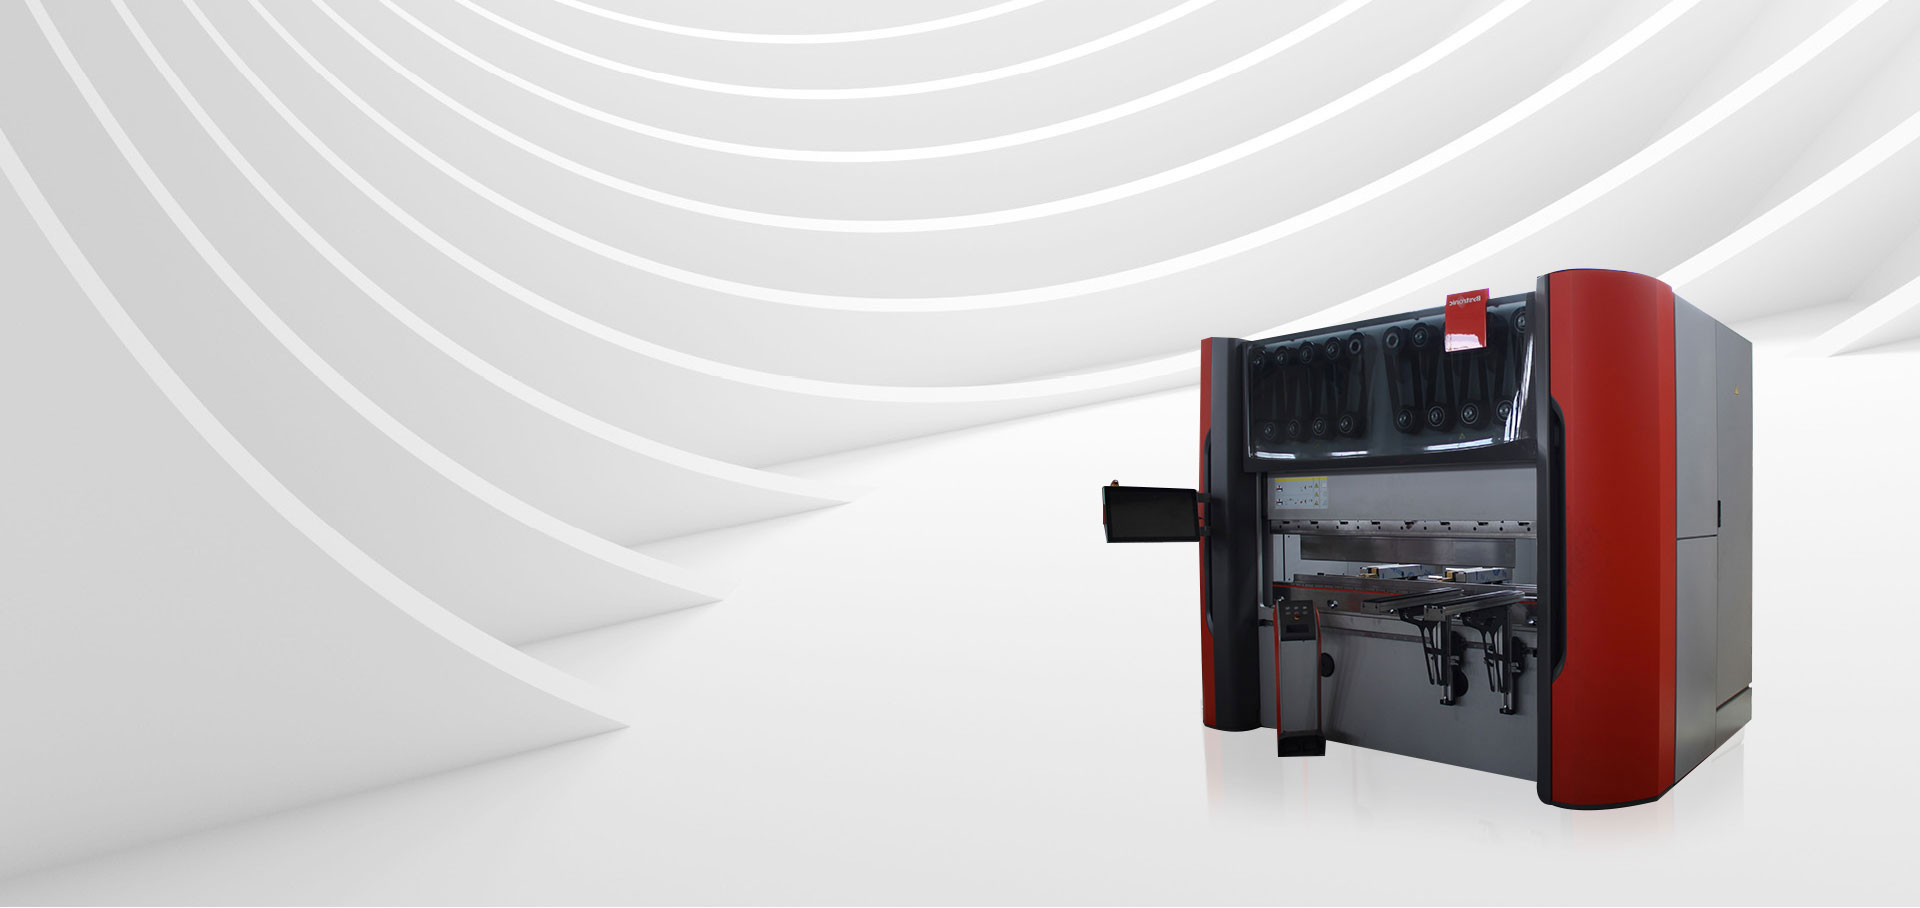
 Maszyna do cięcia laserem światłowodowym do produkcji blachy Przed złożeniem zapytania o wycenę porównaj kluczowe specyfikacje, takie jak moc, rozmiar stołu i możliwości cięcia. Nadaje się do stali nierdzewnej, stali węglowej i stopów aluminium w zakładach produkcyjnych. Zobacz produkt →
Arkusz danych technicznych maszyny do cięcia laserem światłowodowym zawiera więcej niż tylko nazwę modelu i dane dotyczące szybkości marketingu. W sześciu polach poniżej znajdują się informacje, które faktycznie decydują o tym, czy maszyna pasuje do Twojej produkcji. Użyj ich jako listy kontrolnej podczas porównywania ofert różnych dostawców.
| Specyfikacja | Co to określa | Czego szukać |
|---|---|---|
| Moc lasera | Maksymalna grubość cięcia i prędkość cięcia | 1,5-3 kW dla blachy cienkiej, 6-8 kW dla blachy średniej, 12 kW i więcej dla blachy grubej |
| Obszar roboczy | Maksymalny rozmiar arkusza, jaki może pomieścić stół | Dopasuj do swojego standardowego arkusza, np. 3000x1500 mm lub 6000x2500 mm |
| Dokładność pozycjonowania | Jak dokładnie głowica tnąca podąża zaprogramowaną ścieżką | Powtarzalność około /-0,02-0,03 mm jest typowa dla produkcji ogólnej |
| Maksymalna grubość cięcia | Najgrubsza płyta, jaką maszyna może ciąć w praktyce | Maszyna o mocy 6 kW zazwyczaj tnie stal miękką do grubości 20–25 mm |
| Maksymalna prędkość przesuwu | Najszybszy, nie powodujący cięcia ruch pomiędzy częściami | Prędkość 80–140 m/min jest powszechna i przydatna w przypadku zagnieżdżania na dużą skalę |
| Żywotność źródła lasera | Przewidywane godziny pracy źródła | Nowoczesne źródła światłowodowe są powszechnie oceniane na około 100 000 godzin |
Lasery CO2 nadal są używane w wielu warsztatach, a niektórzy dostawcy nadal wymieniają je obok modeli światłowodowych. Poniższe porównanie koncentruje się na różnicach wpływających na decyzję dotyczącą produkcji, a nie na historii marketingowej.
| Czynnik | Laser światłowodowy | Laser CO2 |
|---|---|---|
| Długość fali wiązki | Około 1,06 mikrometra | Około 10,6 mikrometra |
| Prędkość skrawania stali miękkiej o grubości 1-3 mm | Dwa, trzy razy szybciej | Linia bazowa |
| Prędkość skrawania na płycie 8-12 mm | Umiarkowanie szybciej | Wolniejsza, ale gładsza dolna krawędź na grubych odcinkach |
| Koszt operacyjny | Niższe zużycie energii elektrycznej i wspomaganie zużycia gazu | Wyższe zużycie energii elektrycznej |
| Konserwacja | Brak wyrównania lusterek, niższa częstotliwość serwisowania | Regularne ustawianie lusterek i serwis rezonatorów |
| Powierzchnia podłogi | Kompaktowy, wiązka dostarczana kablem światłowodowym | Duża ścieżka belki wymaga przedłużonych szyn |
| Jakość krawędzi grubej stali miękkiej | Lekkie zadziory powyżej 15 mm | Czystsza dolna krawędź na bardzo grubej płycie |
W przypadku większości warsztatów i zakładów produkcyjnych, maszyna do włókien wygrywa pod względem kosztu części, czasu pracy i wszechstronności materiałów . Pozostałą niszą dla CO2 jest cięcie gładkich krawędzi bardzo grubej blachy, zwykle powyżej 15 mm. Jeśli nie jest to Twój podstawowy produkt, lepszą inwestycją będzie system światłowodowy.
Ustrukturyzowany proces zapobiega dwóm najczęstszym błędom zakupowym: kupowaniu większej mocy niż wymagają części i wybieraniu stołu, który jest za mały na standardowy arkusz. Wykonaj pięć kroków w podanej kolejności.
Wypisz każdy materiał i grubość, którą wycinasz w typowym miesiącu. Jeśli większość prac to stal miękka o grubości od 1 mm do 6 mm, maszyna o mocy 3–6 kW wykona większość pracy bez nadmiernych wydatków.
Oblicz zapotrzebowanie na części na najbardziej obciążonej zmianie, a nie średnią tygodniową. Numer ten informuje, czy potrzebna jest maszyna standardowa, czy system wymiany dwóch palet.
Dopasuj rozmiar stołu do najczęściej spotykanych wymiarów arkuszy. Stół o wymiarach 3000x1500 mm obsługuje standardowe arkusze; stół o wymiarach 6000x2500 mm przeznaczony jest do płyt i długich części.
Sprawdź zasilanie elektryczne, wydajność sprężonego powietrza i powierzchnię podłogi. Porównaj pięcioletnie koszty operacyjne: energia, gaz wspomagający, materiały eksploatacyjne i konserwacja.
Potwierdź czas dostawy, instalację, szkolenie operatorów i dostępność części zamiennych. Dobre maszyny szybko zawodzą, gdy lokalne wsparcie jest słabe.
Szersze porównanie typów maszyn i czynników wyboru można znaleźć w artykule nasz szczegółowy przewodnik dotyczący wyboru maszyny do cięcia laserowego CNC .
Właściwa konfiguracja lasera światłowodowego zależy od produkowanych części. Cztery poniższe profile obejmują większość warsztatów produkcyjnych, od obudów z cienkiej blachy po grube płyty.
Typowy zakres 0,8-2,5 mm. Duża liczba części, cięcie zagnieżdżone, wąskie tolerancje składania. Powszechnie stosowanym rozwiązaniem jest laser światłowodowy o mocy 2–3 kW z szybką głowicą tnącą i stołem wahadłowym.
Typowy zakres 6-20 mm. Duże części, niska gęstość zagnieżdżenia, większe zużycie gazu na metr. Zwykle wybiera się maszynę o mocy 6-12 kW i dużej powierzchni roboczej.
Sprzęt spożywczy, sprzęt morski, wsporniki samochodowe. Długość fali włókna tnie te metale z mniejszą ilością żużlu i z większą prędkością niż CO2. Zalecany jest system o mocy 3-6 kW z autofokusem.
Wiele materiałów, wiele grubości, małe partie. Maszyna o mocy 4–6 kW ze stołem wahadłowym i elastycznym oprogramowaniem do zagnieżdżania zapewnia najlepszą równowagę między szybkością i wszechstronnością.
Cena zakupu to dopiero początek. Profil kosztów operacyjnych wyjaśnia, dlaczego większość sklepów zwraca inwestycję w ciągu dwóch do czterech lat.
Najbardziej niezawodnym sposobem oszacowania własnych kosztów operacyjnych jest przesłanie przykładowych rysunków do producenta w celu obliczenia czasu cięcia i materiałów eksploatacyjnych. Możesz wyślij Shaofangowi rysunki części w celu oceny sprzętu .
Maszyna o mocy 6 kW zazwyczaj tnie stal miękką do 20–25 mm, stal nierdzewną do 12–15 mm i aluminium do 10–12 mm przy użyciu wspomagania azotem. Wyższa moc rozszerza te granice, ale ekonomiczny zakres cięcia jest zwykle niższy niż maksymalna wartość znamionowa.
Nowoczesne źródła światłowodowe są powszechnie oceniane na około 100 000 godzin pracy. W warsztacie jednozmianowym oznacza to ponad dziesięć lat normalnego użytkowania.
Na cienkim i średnim arkuszu tak. Przy podobnej mocy znamionowej maszyna do włókien zwykle tnie stal miękką o grubości 1–3 mm z prędkością od dwóch do trzech razy większą niż maszyna CO2, zachowując przy tym jednakową jakość krawędzi.
Codzienne kontrole obejmują dyszę, okienko ochronne i drenaż osuszacza powietrza. Maszyna nie wymaga ustawiania lusterek, co jest największą różnicą konserwacyjną w porównaniu z systemami CO2.
Ceny zależą od mocy, wielkości stołu i opcji, takich jak stoły wahadłowe lub głowice z autofokusem. Maszyna dla małego warsztatu kosztuje znacznie mniej niż system do cięcia blach o dużej wytrzymałości. Oferta oparta na rzeczywistym zestawie części jest dokładniejsza niż ogólna cena katalogowa.
Ogólne dane dotyczące wydajności podane w tym artykule opierają się na opublikowanych branżowych danych technicznych. Konkretne wartości różnią się w zależności od konfiguracji maszyny, materiału i warunków procesu.

 +86-13771171111 +86-13338110517