Menedżerowie produkcji wybierający wycinarkę laserową CNC do metalu zwykle zaczynają od jednej liczby: mocy. Po kilku miesiącach na podłodze liczby, które mają znaczenie, okazują się inne. Koszt w przeliczeniu na część, spójność krawędzi i okresy międzykonserwacyjne decydują o tym, czy maszyna się zwróci. Typ źródła laserowego napędza wszystkie trzy.
W przypadku większości operacji na blachach i płytach praktycznym rozwiązaniem jest laser światłowodowy w zakresie od 1000 W do 3000 W. Tnie stal nierdzewną, aluminium i węglową przy niższym koszcie energii niż CO2 i nie wymaga ustawiania zwierciadła rezonatora ani uzupełniania gazu laserowego.
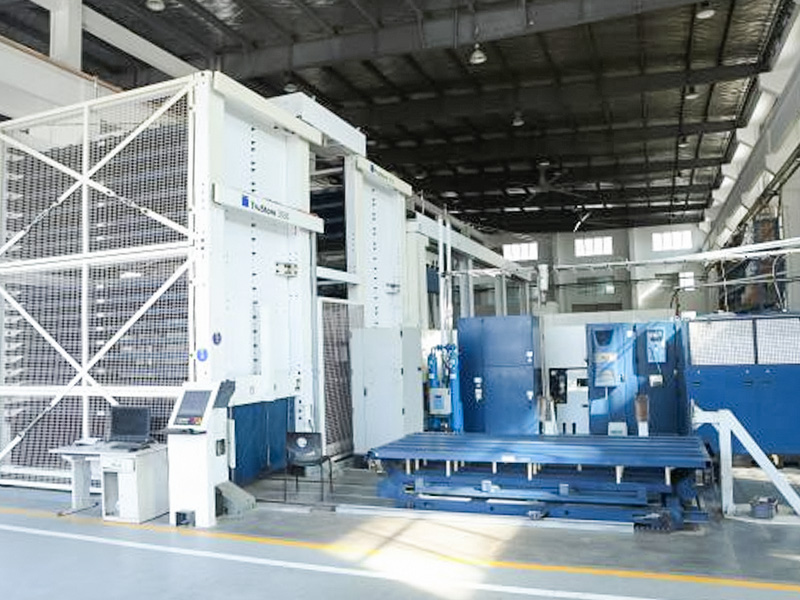
 Maszyna do cięcia laserem światłowodowym blachy ze sterowaniem CNC Maszyna ta wykorzystuje wysokoenergetyczną wiązkę lasera prowadzoną przez zaawansowany system sterowania numerycznego do cięcia stali nierdzewnej, węglowej i aluminium. Nadaje się do małych partii lub złożonych konturów, a duży stół roboczy i moduły wspomagane gazem zapewniają stabilną, ciągłą produkcję. Zobacz produkt →
Trzy typy źródeł laserowych obecnie napędzają przemysłowe cięcie metali: włókno, CO2 i kryształ. Źródło określa, jak efektywnie energia dociera do metalu, co określa praktyczną prędkość, jakość krawędzi i koszt eksploatacji.
Lasery światłowodowe działają w pobliżu 1064 nm, czyli długości fali, którą metale absorbują znacznie lepiej niż 10,6 µm emitowane przez lasery CO2. Większa pochłonięta energia oznacza szybsze cięcie i niższy pobór prądu. Źródła światłowodowe nie mają zwierciadeł rezonatora, które można by ustawić, ani gazu laserowego, który trzeba by uzupełnić, dlatego rutynowa konserwacja koncentruje się na głowicy tnącej, dyszy i soczewce ochronnej.
Lasery CO2 pozostaje sprawdzoną opcją w przypadku bardzo grubej stali węglowej ze wspomaganiem tlenowym oraz dla warsztatów, które tną również niemetale. Ich wadami są wyższe zużycie energii, lustra wymagające czyszczenia i wyrównania oraz zużywający się gaz laserowy.
Lasery kryształowe (Nd:YAG i Nd:YVO4) zapewniają doskonałą ostrość precyzyjnych elementów, ale mają krótszą żywotność komponentów i niższą wydajność pompowania. Obecnie ograniczają się one głównie do precyzyjnej mikroobróbki.
| Wpisz | Długość fali | Wydajność cięcia metalu | Koszt operacyjny | Typowa rola |
|---|---|---|---|---|
| Włókno | Około 1064 nm | Wysoka | Niski | Produkcja blach i płyt |
| CO2 | 10,6 µm | Średni | Wysoka | Cięcie grubej stali i niemetali |
| Kryształ | Około 1064 nm | Średni | Wysoka | Precyzyjna mikroobróbka |
Jeśli w Twojej pracy dominują blachy ze stali nierdzewnej, aluminium lub stali węglowej, racjonalnym rozwiązaniem będzie włókno. Zanim sfinalizujesz zakup, przejdź się jak wybrać odpowiednią wycinarkę laserową CNC do swojego warsztatu do ważenia blach grubych i wyjątków niemetalowych.
Cztery specyfikacje mają największy wpływ na produktywność. Porównaj je przy własnej grubości materiału, a nie przy maksymalnej podanej w broszurze.
Laser światłowodowy o mocy 3000 W zazwyczaj tnie stal miękką o grubości 12 mm z szybkością 1,5 do 2,0 m/min za pomocą tlenu, natomiast stal nierdzewna o grubości 2 mm w przypadku azotu może pracować z szybkością 8 do 10 m/min. Oszacuj dzienną produkcję na podstawie najczęściej przetwarzanej grubości, a nie najcieńszego arkusza w katalogu.
Większość maszyn podaje dokładność pozycjonowania w pobliżu ±0,05 mm na metr i powtarzalność w pobliżu ±0,03 mm. Zespoły z zaczepami i szczelinami, wsporniki zawiasów i części przygotowane do spawania zależą od tych wartości bardziej niż od mocy lasera.
Tlen przyspiesza cięcie stali węglowej, ale pozostawia lekki tlenek na krawędzi. Azot zapewnia czyste, wolne od tlenków krawędzie stali nierdzewnej i aluminium. Szybkie przełączanie między azotem pod wysokim ciśnieniem a tlenem pod niskim ciśnieniem zwiększa elastyczność planowania i zapobiega sytuacji, w której maszyna staje się wąskim gardłem.
Adaptacyjne przebijanie zmniejsza odpryski na soczewce i zadziory na dolnej krawędzi, zwiększając moc podczas przebijania, a następnie cofając się w celu cięcia. Poproś dostawcę o wycięte próbki o dominującej grubości i sprawdź dolną krawędź pod kątem żużli, a powierzchnię cięcia pod kątem prążków.
Każde zadanie cięcia laserowego metalu CNC przebiega według podobnej sekwencji. Zrozumienie każdego etapu pomaga ocenić wymagania dotyczące oprogramowania, automatyzacji i umiejętności operatora przed podpisaniem zamówienia.
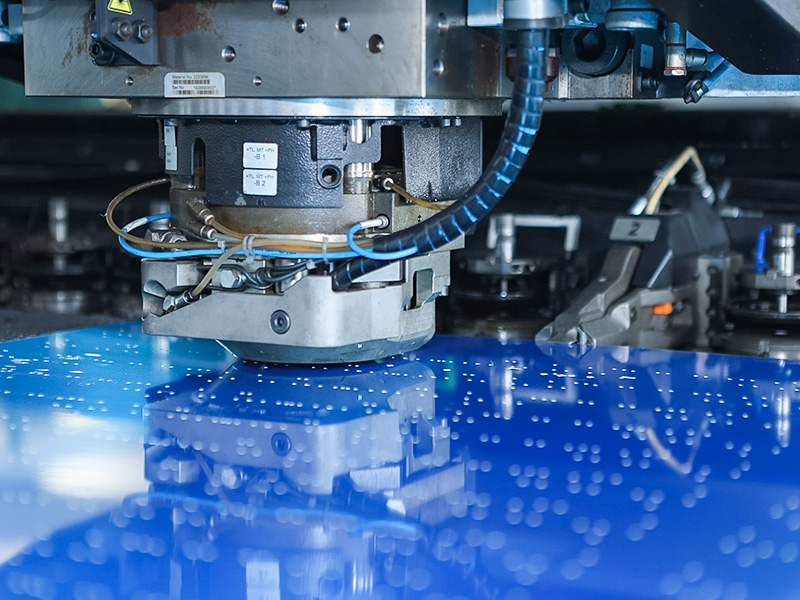
W przypadku części z dużymi otworami prasa wykrawająca CNC jest często szybsza niż wycinanie laserowe powtarzalnych wzorów otworów, podczas gdy laser obsługuje złożone kontury, małe partie i wąskie wymagania dotyczące krawędzi. Obie maszyny doskonale sprawdzają się jako uzupełnienie jednej linii produkcyjnej.
 Wykrawarka CNC do blachy o dużej sztywności Prasa ta, przeznaczona do wykrawania, wykrawania, gięcia i głębokiego tłoczenia, ma sztywną ramę i precyzyjną kontrolę skoku, prędkości i ciśnienia CNC. Obsługuje blachy stalowe, aluminiowe i niektóre niemetalowe, co czyni go skutecznym uzupełnieniem cięcia laserowego w przypadku powtarzających się wzorów. Zobacz produkt →
Moc lasera określa praktyczną prędkość i maksymalną grubość dla każdego materiału. Poniższe wartości przedstawiają typowe limity pojedynczego przejścia dla nowoczesnych laserów światłowodowych z zalecanym gazem wspomagającym. Rzeczywiste wyniki różnią się w zależności od sztywności maszyny, jakości optyki, położenia ogniska i czystości gazu, dlatego należy je traktować raczej jako punkt odniesienia niż gwarancję.
| Włókno power | Stal miękka z tlenem | Stal nierdzewna z azotem | Aluminium z azotem |
|---|---|---|---|
| 1500 W | 12 mm | 6 mm | 5 mm |
| 3000 W | 20 mm | 12 mm | 10 mm |
| 6000 W | 25 mm | 20 mm | 16 mm |
| 12000 W | 40 mm | 30 mm | 25 mm |
Jeśli większość Twoich prac to stal nierdzewna i aluminium o grubości od 1 do 6 mm, maszyna o mocy 1500 W lub 3000 W dobrze równoważy prędkość i koszty inwestycyjne. Jeśli regularnie tniesz stal węglową o grubości 12 mm i grubszą, wybierz moc co najmniej 6000 W. Nadwymiarowość podnosi cenę zakupu i wymagania dotyczące usług elektrycznych, nie poprawiając wydajności cienkich blach.
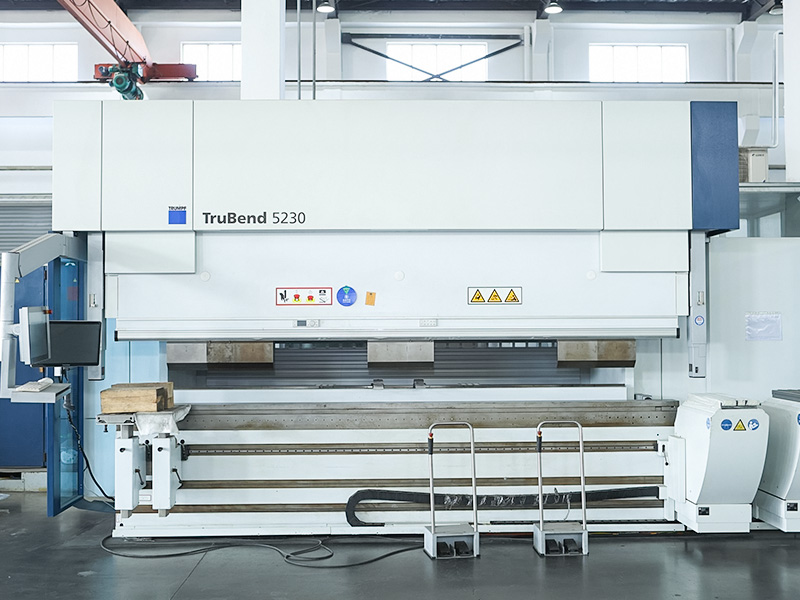
Większość wyciętych części nadal wymaga formowania. Linię uzupełnia giętarka CNC w połączeniu z laserem, dlatego należy zaplanować oba razem, aby zapobiec przesuwaniu się wąskiego gardła w dół rzeki.
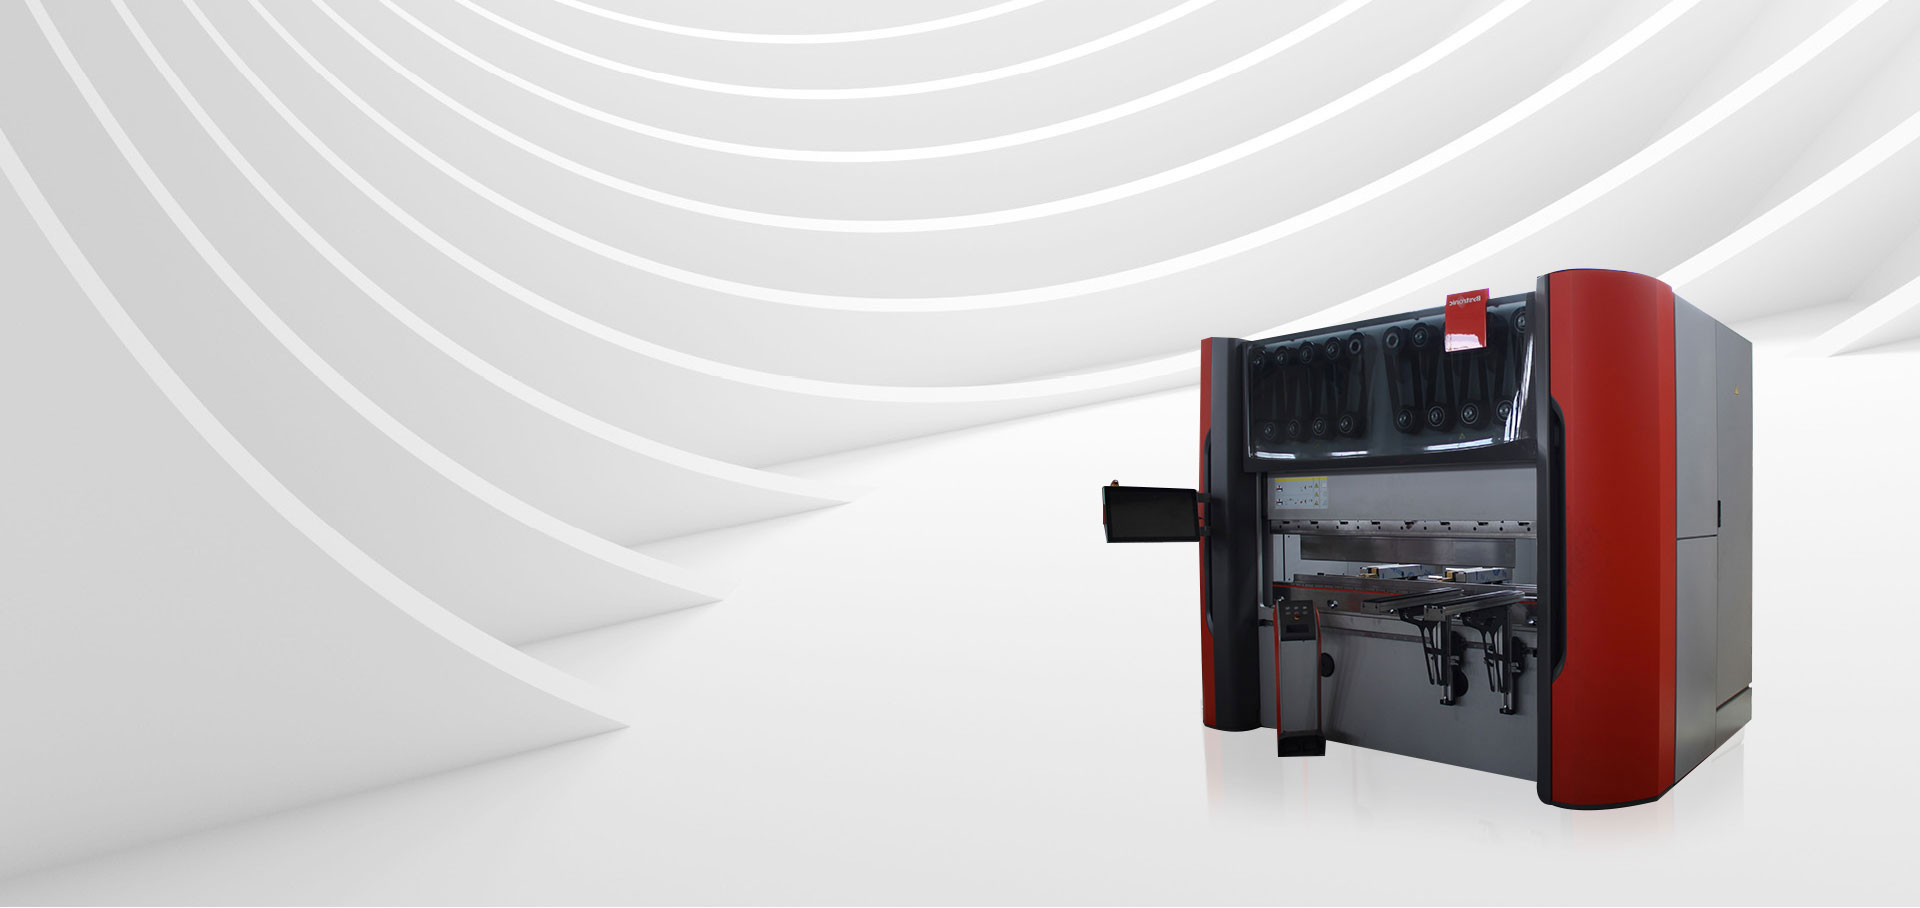
 Giętarka CNC z precyzyjną kontrolą kąta Ta giętarka wykorzystuje precyzyjny system CNC do ustawiania kąta, długości i nacisku, redukując błędy i zapewniając dokładność. Kompatybilny z różnymi formami, przetwarza stal węglową, stal nierdzewną i aluminium oraz płynnie integruje się z linią produkcyjną od cięcia do formowania. Zobacz produkt →
Różnica w kosztach pomiędzy maszynami pojawia się w ciągu pierwszych 24 miesięcy, często na długo przed pełną amortyzacją maszyny.
W przypadku typowych wielkości produkcji przewaga światłowodów w zakresie samej energii elektrycznej, gazu i optyki często zwraca wyższą cenę początkową w ciągu dwóch do trzech lat, zanim policzy się wzrost produktywności wynikający z szybszego cięcia.
Czy wycinarka laserowa z włókna metalowego poradzi sobie z miedzią i mosiądzem?
Tak. Miedź i mosiądz pochłaniają długość fali włókna (około 1064 nm) znacznie lepiej niż długość fali CO2, dlatego włókno stało się standardem dla tych odblaskowych stopów. Maszyna nadal wymaga zabezpieczenia przed odbiciem wstecznym we włóknie dostarczającym i głowicy tnącej, dlatego należy upewnić się, że dostawca odpowiednio skonfigurował optykę. Prędkość skrawania miedzi jest niższa niż stali miękkiej, a w celu uniknięcia tworzenia się tlenków zwykle stosuje się azot lub powietrze.
Czy do stali nierdzewnej powinienem używać tlenu czy azotu?
Stosuj azot, gdy krawędź musi być czysta i wolna od tlenków, co jest wymagane w przypadku części widocznych, przygotowania do spawania lub elementów mających kontakt z żywnością. Tlen zapewnia nieco szybsze cięcie cienkiej stali nierdzewnej, ale pozostawia odbarwione krawędzie i cienką warstwę tlenku. Jeśli jakość krawędzi nie jest krytyczna, a część będzie malowana lub ukryta, tlen może obniżyć koszt gazu.
Ile powierzchni i infrastruktury użytkowej potrzebuje wycinarka laserowa do metalu CNC?
Maszyna do włókien o mocy 1500 W zazwyczaj potrzebuje około 8 do 15 metrów kwadratowych, łącznie z agregatem chłodniczym i miejscem do ładowania arkuszy i usuwania części. Zasilanie elektryczne jest zwykle trójfazowe o napięciu 400 V i podłączonym obciążeniu od około 15 do 25 kVA, w zależności od poziomu mocy. Potrzebny jest także przewód doprowadzający gaz pomocniczy; azot może być dostarczany w butlach, Dewarach lub zbiorniku zbiorczym, w zależności od miesięcznego zużycia.
Rynek wycinarek laserowych do metalu CNC nagradza kupujących, którzy dopasowują maszynę do ich rzeczywistego asortymentu produkcyjnego. Zacznij od maszyny do włókien, sprawdź rzeczywistą prędkość cięcia przy dominującej grubości, sprawdź dostępność gazu pomocniczego w swoim regionie i jednocześnie zaplanuj dalsze formowanie.
Jeśli masz już rysunki lub zdefiniowaną listę części, szybka dyskusja z naszym zespół usług niestandardowych może sprawdzić konfigurację komputera przed zatwierdzeniem układu.

 +86-13771171111 +86-13338110517