Trzy cytaty leżą na biurku właściciela warsztatu produkcyjnego. Każda wycena dotyczy wycinarki laserowej do blachy, jednak moc lasera waha się od 4 kW do 12 kW, a ceny różnią się o ponad 40 proc. Warsztat tnie głównie stal węglową o grubości od 2 mm do 10 mm, czasami podejmuje się obróbki stali nierdzewnej i musi wiedzieć, która maszyna zwróci się w ciągu pięciu lat.
Krótka odpowiedź: nie ma jednej najlepszej maszyny do cięcia laserowego blachy. Właściwa konfiguracja zależy od przetwarzanych materiałów, zakresu grubości, który najczęściej tniesz, docelowej wydajności i akceptowalnego kosztu na część. W tym przewodniku wyjaśniono, jak porównać maszyny pod względem specyfikacji, kosztów operacyjnych i dopasowania przepływu pracy przed podjęciem decyzji o zakupie.
Laserowa maszyna do cięcia blachy skupia wiązkę lasera o dużej mocy na małym punkcie na powierzchni metalu. Energia topi lub odparowuje materiał, podczas gdy współosiowy gaz pomocniczy, zwykle azot lub tlen, wydmuchuje stopiony metal z nacięcia. System ruchu CNC przesuwa głowicę tnącą wzdłuż zaprogramowanej ścieżki i wytwarza kontury, otwory i krawędzie, które często nie wymagają dodatkowego wykończenia.
Obecnie w cięciu blach dominują dwa źródła laserowe:
W przypadku większości nowoczesnych wyrobów z blachy lasery światłowodowe stały się domyślnym wyborem ze względu na wyższą wydajność elektryczną, mniejsze koszty konserwacji i lepszą absorpcję na metalach odblaskowych. Dlatego większość porównań maszyn do cięcia laserowego blachy rozpoczyna się od laserów światłowodowych.
Zanim porównasz ceny, porównaj sześć liczb. Określają, co maszyna faktycznie może zrobić w Twoim sklepie.
| Specyfikacja | Na co to wpływa | Typowy zasięg |
|---|---|---|
| Moc lasera | Maksymalna grubość cięcia i prędkość cięcia | 1,5 kW do 30 kW |
| Obszar roboczy | Największy rozmiar arkusza przetwarzany bez zmiany położenia | 3000 x 1500 mm do 6000 x 2500 mm |
| Grubość cięcia, stal miękka (wspomaganie tlenem) | Możliwość grubej płyty | 6 mm przy 1,5 kW do 40 mm przy 20 kW |
| Grubość cięcia stali nierdzewnej i aluminium (wspomaganie azotem) | Cięcie bez żużla na cienkich i średnich blachach | 4 mm przy 1,5 kW do 25 mm przy 20 kW |
| Dokładność pozycjonowania | Spójność wymiarowa na całym arkuszu | /-0,03 mm do /-0,05 mm |
| Maksymalna prędkość szybkiego przesuwu | Czas bezczynności pomiędzy częściami | 80 m/min do 200 m/min |
Częstym błędem jest kupowanie większej mocy lasera niż pozwala na to skład materiału. Jeśli większość części jest wykonana ze stali węglowej o grubości od 2 mm do 6 mm, laser światłowodowy o mocy 6 kW tnie szybciej niż jednostka o mocy 3 kW, ale przyrost prędkości jest mniejszy w przypadku cienkich mierników. W przypadku cienkich blach przyspieszenie i kontrola ruchu mają takie samo znaczenie jak moc surowa. Silny laser w systemie słabego ruchu wytwarza akceptowalne części przy niższej przepustowości.
Bardziej szczegółowe omówienie interakcji mocy, prędkości i materiału można znaleźć w artykule jak wybrać odpowiednią maszynę do cięcia laserowego CNC dla Twojego sklepu.
Każde źródło lasera ma własną obwiednię cięcia. Zamiast debatować nad absolutną wyższością, pomyśl o zadaniach, które będą wykonywane na maszynie przez większość godzin w tygodniu.
Światłowód o mocy od 6 kW do 8 kW tnie przy pomocy tlenu przy dużej prędkości. CO2 również działa, ale zużywa więcej energii elektrycznej na metr cięcia.
Włókno wspomagane azotem zapewnia czystą, pozbawioną żużlu krawędź. CO2 jest zauważalnie wolniejszy w tym zakresie.
Światłowód jest praktycznym wyborem, ponieważ jego długość fali 1064 nm jest dobrze absorbowana przez metale odblaskowe. CO2 może odbijać się i uszkadzać elementy optyczne.
Zarówno laser światłowodowy o mocy 12 kW, jak i laser CO2 tną grubą blachę. Koszt jednej części zależy od rodzaju gazu, prędkości cięcia i wymagań dotyczących jakości krawędzi.
Maszyna jednowłóknowa z możliwością regulacji parametrów mocy i dobrym programem zagnieżdżania radzi sobie z różnorodnością lepiej niż jednostka CO2 przy tym samym budżecie.
Wycinanie otworów mniejszych niż grubość blachy wymaga dobrego trybu wiązki. Lasery światłowodowe generalnie wytwarzają ostrzejsze narożniki i mniejszą szczelinę.
Cena zakupu stanowi tylko część całkowitego kosztu. Laserowa maszyna do cięcia blachy zużywa energię elektryczną, gaz pomocniczy i materiały eksploatacyjne w każdej godzinie pracy. W ciągu pięciu lat te koszty operacyjne często przekraczają cenę początkową.
Głównymi czynnikami generującymi koszty są:
Przed podpisaniem czegokolwiek poproś o wycenę kosztu części na podstawie rzeczywistych rysunków i materiałów. Wolniejsza maszyna o niższym zużyciu gazu może pokonać szybszą maszynę pod względem całkowitego kosztu na część. Możesz poprosić o to obliczenie, kiedy skontaktuj się z nami z listą materiałów.
Laserowa maszyna do cięcia blachy nie działa sama. Na typowej linii produkcyjnej wycinarka laserowa odbiera wypoziomowane arkusze, a wycięte części trafiają do wykrawania, gięcia, spawania i wykańczania powierzchni. Przy wyborze maszyny laserowej należy zatem wziąć pod uwagę to, co dzieje się przed nią i po niej.
Typowa sekwencja wygląda następująco:
Wybrana maszyna powinna odpowiadać prędkości wyjściowej poprzedzającej maszyny prostującej oraz znajdujących się za nią stacji gięcia i wykrawania. Laser o dużej mocy, który podaje części szybciej, niż jest w stanie przetworzyć załoga gnąca, przesuwa jedynie wąskie gardło dalej w dół linii.
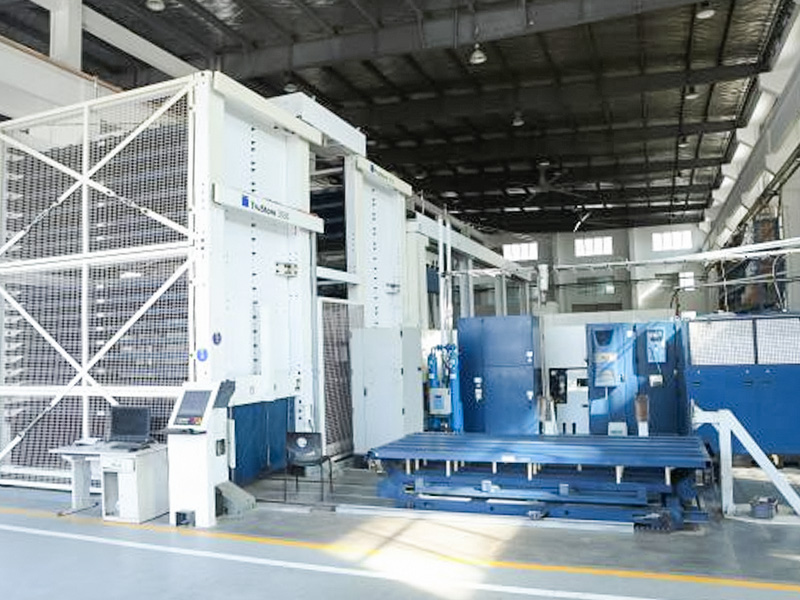
 Wycinarka laserowa CNC do precyzyjnego cięcia konturów blachy Maszyna ta obsługuje etap cięcia konturowego na linii blachy. Jego precyzyjne sterowanie NC i duży stół roboczy odpowiadają prędkościom poziomowania na wejściu, dzięki czemu pasują do opisanego tutaj zrównoważonego przepływu produkcji. Zobacz produkt →
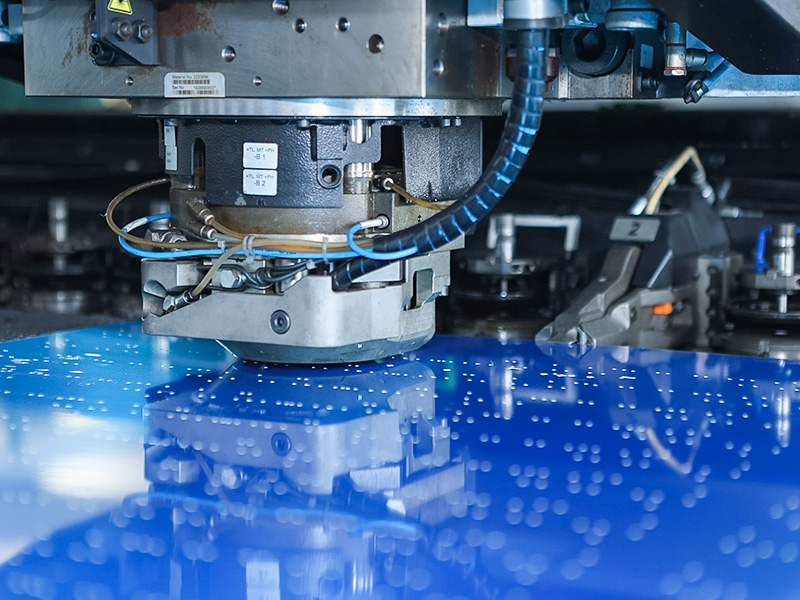
 Prasa wykrawająca CNC do dziurkowania i formowania Prasa wykrawająca dodaje otwory i uformowane elementy po cięciu laserowym, utrzymując wydajność łańcucha blachy. Sztywna rama i system CNC odpowiadają planowaniu wydajności omówionemu w otaczającym tekście. Zobacz produkt →
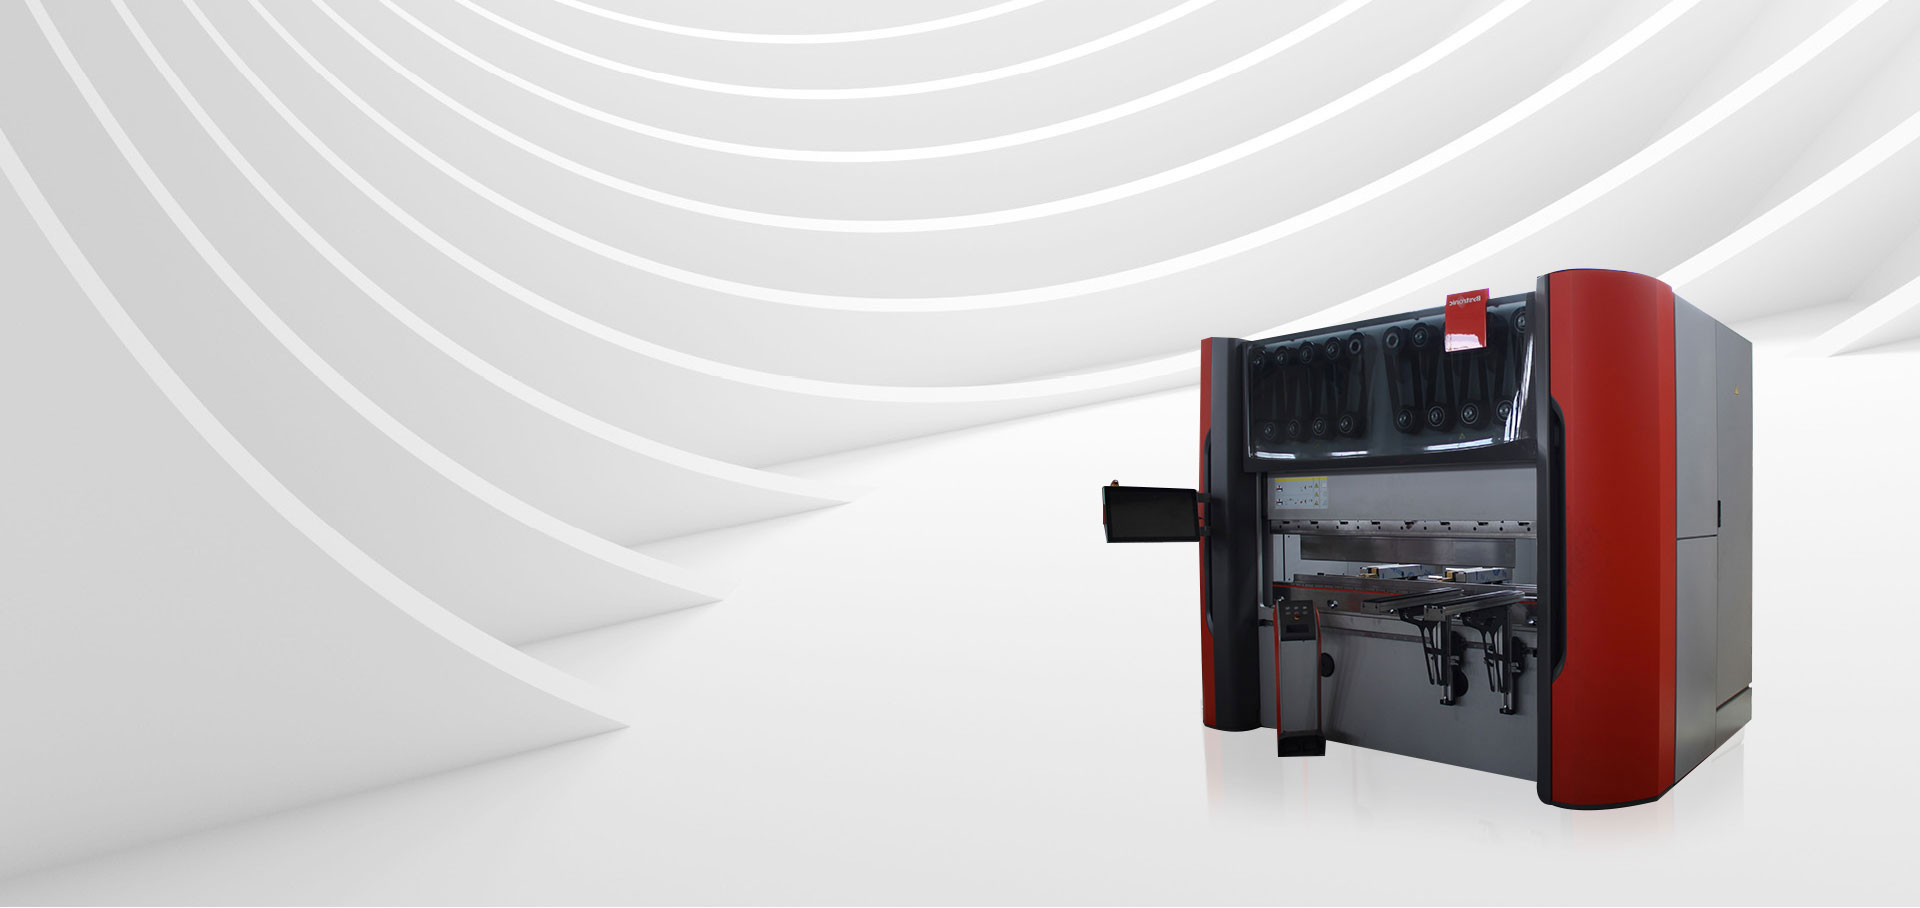
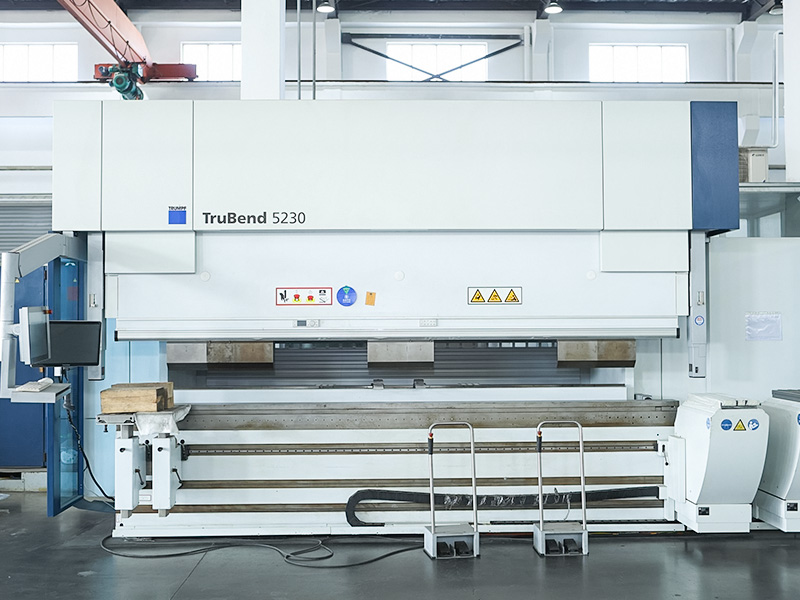
 Giętarka CNC do dokładnego formowania blachy Ta giętarka kończy etap formowania dzięki precyzyjnej kontroli kąta i elastyczności formy. Współpracuje ze stacjami laserowymi i wykrawającymi, zapewniając zrównoważoną linię produkcyjną, której dopasowanie prędkości jest tutaj podkreślone. Zobacz produkt →
Nasz asortyment urządzeń do obróbki blachy obejmuje cały ten łańcuch. Wycinarka laserowa wykonuje cięcie konturowe, prasa wykrawająca dodaje otwory i uformowane elementy, a giętarka kończy etap formowania. Ponieważ maszyny te mają wspólną filozofię sterowania i zagnieżdżania, programowanie staje się prostsze, a szkolenie operatorów zajmuje mniej czasu.
Pięć pytań szybko pokaże, czy maszyna pasuje do Twojej działalności:
Jaka jest najlepsza moc lasera dla maszyny do cięcia laserowego blachy?
W przypadku ogólnej produkcji blachy lasery światłowodowe o mocy od 3 kW do 8 kW pokrywają większość części ze stali węglowej o grubości od 1 mm do 16 mm i stali nierdzewnej o grubości do 10 mm. Powyżej 8 kW dodatkowa prędkość jest najbardziej zauważalna w przypadku grubych płyt.
Czy maszyna do cięcia laserowego może ciąć blachy aluminiowe i miedziane?
Tak. Laser światłowodowy niezawodnie tnie aluminium i miedź, gdy maszyna ma wystarczającą moc i prawidłową konfigurację gazu wspomagającego. Te materiały odblaskowe są mocnym powodem, aby wybrać włókno zamiast CO2.
Jaki jest typowy okres zwrotu kosztów zakupu wycinarki laserem światłowodowym?
W przypadku sklepu pracującego na dwie zmiany koszt zakupu lasera światłowodowego o mocy 6 kW często zwraca się w ciągu dwóch do czterech lat w porównaniu z outsourcingiem, w zależności od ilości części i regionalnych kosztów pracy.
Czym cięcie laserowe wypada w porównaniu z cięciem plazmowym blachy?
Cięcie laserowe produces narrower kerfs, better edge quality, and higher positional accuracy on thin and medium materials. Plasma cuts thicker plates faster but leaves a rougher edge that usually needs secondary finishing.

 +86-13771171111 +86-13338110517