W przypadku produkcji blach najpraktyczniejszym sposobem na przekształcenie płaskiej blachy w gotowe części z dużą precyzją jest wycinarka laserowa CNC, ale właściwym systemem nie jest ten o najwyższej mocy – jest on dopasowany do składu materiałów, zakresu grubości i dziennej wydajności. W większości warsztatów laser światłowodowy o mocy od 1 kW do 6 kW skutecznie radzi sobie ze stalą miękką, stalą nierdzewną i aluminium, podczas gdy lasery CO2 są obecnie raczej wyjątkiem niż regułą w przypadku cięcia blachy.
Wycinarka laserowa CNC skupia wiązkę lasera o wysokiej energii na powierzchni arkusza. Wiązka topi lub odparowuje metal wzdłuż ścieżki określonej przez program CNC, a współosiowy gaz pomocniczy – zwykle tlen lub azot – wydmuchuje stopiony materiał z nacięcia. Tlen wspomaga cięcie stali miękkiej w reakcji egzotermicznej, podczas gdy azot zapewnia czystą, wolną od utleniania krawędź stali nierdzewnej i aluminium.
W porównaniu z wykrawaniem lub cięciem plazmowym, cięcie laserowe oferuje trzy praktyczne zalety w obróbce blachy:
Z tego powodu wiele zakładów produkcyjnych traktuje obecnie cięcie laserowe CNC jako domyślny pierwszy krok w procesie produkcji blachy, zwłaszcza gdy wielkość partii się zmienia.
W przypadku blachy wybór źródła lasera ma większe znaczenie niż jakakolwiek inna specyfikacja. Lasery światłowodowe stały się standardem w przypadku cięcia metalu, ponieważ dobrze absorbują materiały odblaskowe, takie jak aluminium, mosiądz i miedź, a także dlatego, że ich koszty eksploatacji są niższe. Lasery CO2 pozostają w niektórych warsztatach blacharskich, głównie do cięcia grubszej stali miękkiej za pomocą tlenu lub do łączonej obróbki metali i niemetali.
| Aspekt | Laser światłowodowy | Laser CO2 |
|---|---|---|
| Długość fali | Około 1,06 µm | Około 10,6 µm |
| Odblaskowe metale | Dobrze radzi sobie z aluminium, mosiądzem i miedzią | Ryzyko odbicia; wymaga specjalnej optyki |
| Sprawność elektryczna | Wyższy; przekształca większą moc wejściową w energię wiązki | Niższy; więcej energii utraconej w postaci ciepła |
| Materiały eksploatacyjne | Brak gazu rezonatora; optyka zużywa się powoli | Gaz laserowy i lustra wymagają okresowej wymiany |
| Typowy asortyment blach | Do 20-25 mm stali miękkiej ze źródłem 6 kW | Nadaje się do grubych płyt z jednostkami o dużej mocy |
| Konserwacja | Prostsze dostarczanie belek, mniejsze obciążenie serwisowe | Więcej komponentów optycznych i kontroli wyrównania |
Dla większości producentów blach włókno jest tańszym rozwiązaniem o wyższej dostępności. Jedynym powodem, dla którego warto rozmawiać o CO2, jest asortyment produktów, w którym dominują grube blachy ze stali węglowej lub materiały niemetalowe.
Porównując oferty, skup się na liczbach wpływających na części na zmianę, a nie na nominalnej wartości mocy.
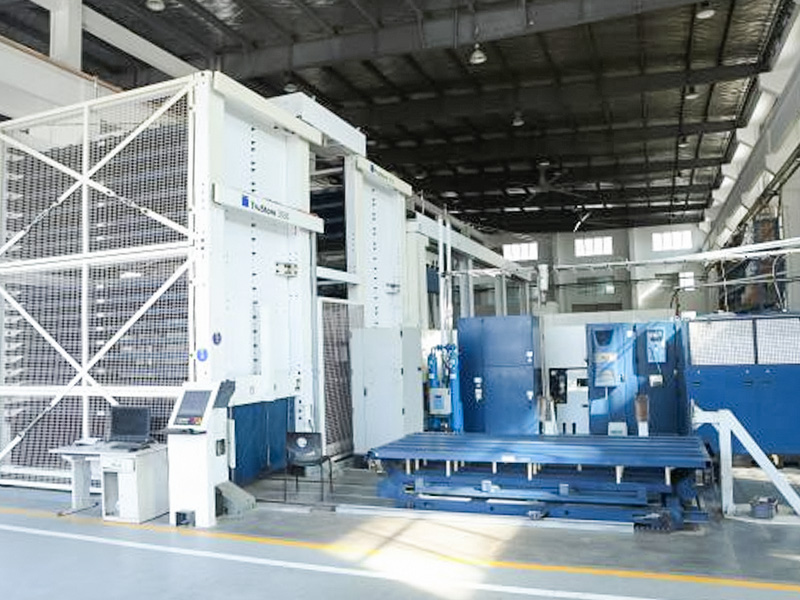
Parametry te są dokładnie tymi, które budujemy w naszych produkcyjnych maszynach do cięcia laserowego, koncentrując się na stabilnej wydajności cięcia i możliwości ciągłej pracy w warsztatach blacharskich.
 Maszyna do cięcia laserowego CNC do produkcji blachy Ta produkcyjna wycinarka laserowa CNC zapewnia stabilne, ciągłe cięcie stali nierdzewnej, stali węglowej i aluminium, przy wielkoformatowych stołach i automatycznym usuwaniu wiórów – co jest niezbędne do definiowania dających się obronić specyfikacji na hali produkcyjnej. Zobacz produkt →
Postępuj zgodnie z poniższą sekwencją, aby uzyskać specyfikację, której możesz obronić przed zespołem zarządzającym.
Jeśli Twoim obciążeniem są głównie cienkie blachy o grubości poniżej 4 mm, najlepszym rozwiązaniem będzie maszyna światłowodowa o mocy 1–3 kW ze stołem wymiennym. W przypadku prac mieszanych obejmujących blachę o grubości 8–20 mm przejdź do mocy 4–6 kW.
Bardziej szczegółowe omówienie wyboru maszyny można znaleźć w naszym przewodniku na temat jak wybrać odpowiednią maszynę do cięcia laserowego CNC .
Nabywcy maszyn w branży blacharskiej powtarzają te same błędy. Unikanie ich pozwala zaoszczędzić pieniądze i przestoje.
Jeśli nadal nie masz pewności co do właściwej konfiguracji, skontaktuj się z naszym zespołem inżynierów z listą materiałów i przykładowymi rysunkami.
Tak. Laser światłowodowy szczególnie dobrze radzi sobie z aluminium, wycinając cienką folię o grubości do 10 mm lub więcej bez problemów z odbiciami, które występują w starszych systemach CO2. Dzięki wspomaganiu azotem krawędź cięcia pozostaje czysta i wolna od utleniania.
W przypadku stali miękkiej laser światłowodowy o mocy 3 kW zwykle tnie do około 20 mm, podczas gdy maszyna o mocy 6 kW osiąga 25 mm lub nieco więcej. Limity dla stali nierdzewnej i aluminium są niższe, zwykle około 10-14 mm przy tych samych poziomach mocy. Większość produkcji blachy ma grubość poniżej 10 mm, gdzie maszyna o mocy 1–2 kW już radzi sobie dobrze.
Koszt eksploatacji obejmuje energię elektryczną, gaz pomocniczy i materiały eksploatacyjne, takie jak okna ochronne i dysze tnące. Azot jest zwykle największym przedmiotem, gdy przetwarzasz dużo stali nierdzewnej lub aluminium. Poproś o standardową tabelę przepływu gazu dla maszyny i pomnóż ją przez lokalną cenę gazu, zamiast polegać na danych dotyczących wydajności z broszury.
To zależy od części. Cięcie laserowe jest bardziej elastyczne w przypadku złożonych konturów i zmian projektowych przy zerowych kosztach narzędzi. Wykrawanie jest tańsze w przypadku bardzo dużych ilości prostych otworów. Wiele sklepów prowadzi jedno i drugie, używając prasy wykrawającej do powtarzalnych wzorów otworów i lasera do wszystkiego innego.

 +86-13771171111 +86-13338110517