Wspornik montażowy dociera do stanowiska montażowego ze wszystkimi wymiarami mieszczącymi się w podanych tolerancjach, ale oba kąty zgięcia odbiegają od rysunku o ułamek stopnia. Część leży płasko na stole, ale po przykręceniu do ramy współpracujący panel nie będzie się wyrównał. Odrzucenie tego komponentu kosztuje linię produkcyjną dwie godziny. Jest to moment, w którym część blaszana staje się precyzyjnym komponentem blaszanym.
Precyzyjne komponenty z blachy są definiowane przez powtarzalność, a nie rozmiar części. Wytwórca może dostarczyć idealną część próbną, a mimo to druga partia nie powiedzie się, jeśli strategia tolerancji, oprzyrządowanie i procedury kontroli nie zostaną zaprojektowane pod kątem spójności. Praktyczna różnica polega na tym, czy proces może uzyskać ten sam wynik część po części.
Precyzyjne elementy z blachy to części konstrukcyjne i funkcjonalne utworzone z cienkich blach, zwykle o grubości od 0,5 mm do 6 mm, w procesach cięcia, wykrawania, gięcia, łączenia i wykańczania. Słowo precyzja opisuje stopień zgodności gotowej części z rysunkiem technicznym, zwykle wyrażany jako tolerancja wymiarowa lub odchylenie kątowe.
Typowymi przykładami są panele obudowy, wsporniki montażowe, osłony EMC, radiatory, prowadnice przenośników i obudowy szaf sterowniczych. Tym, co odróżnia je od zwykłych części z blachy, jest poziom kontroli stosowany na każdym etapie: materiał jest wybierany i przygotowywany, parametry cięcia i formowania wyprowadzane są z rzeczywistych właściwości blachy, a gotowa część jest mierzona i dokumentowana.
Tolerancja nie działa w izolacji. Przesunięcie o 0,1 mm w położeniu otworu może zostać zniwelowane przez szczelinowy otwór w jednym zespole, ale to samo przesunięcie powoduje całkowitą awarię w obudowie urządzenia medycznego. Praktyczny wpływ precyzji zależy od tego, jak komponent współdziała z innymi częściami. Dlatego należy zdefiniować tolerancje wokół funkcji, a nie tego, co wygląda imponująco na rysunku.
| Klasa | Typowa tolerancja | Przykładowe zastosowanie | Co napędza koszty |
|---|---|---|---|
| Standardowe | ±0,5 mm | Osłony, osłony, panele proste | Grubość materiału |
| Precyzja | ±0,1 mm | Podwozie, wsporniki, płyty montażowe | Oprzyrządowanie i programowanie |
| Wysoka precyzja | ±0,02 mm | Urządzenia medyczne, części lotnicze | Inspekcja i kontrola procesu |
Wybór klasy tolerancji jest decyzją dotyczącą kosztów. Przesunięcie standardowej obudowy z ±0,5 mm na ±0,1 mm może podwoić koszty, jeśli rysunek wymaga nowego oprzyrządowania lub rozszerzonego planu inspekcji. Ta sama zmiana może dodać tylko niewielką kwotę do wspornika o dużej objętości, ponieważ koszt konfiguracji jest amortyzowany w tysiącach części. Właściwym podejściem jest określenie, które tolerancje są funkcjonalnie krytyczne i pozwolenie producentowi na wycenę na podstawie rzeczywistych wymagań.
Większość precyzyjnych komponentów z blachy wykonuje tę samą sekwencję operacji, nawet jeśli geometria części i materiał się różnią. Cały proces można podsumować w pięciu krokach.
Materiał kręgów przenosi naprężenia wewnętrzne powstałe w procesie walcowania. Maszyna do poziomowania spłaszcza arkusz, usuwa zwoje i ustawia materiał w stałej tolerancji przed wykonaniem jakichkolwiek cięć. Ten krok bezpośrednio wpływa na dokładność gięcia w dalszej części sekwencji.
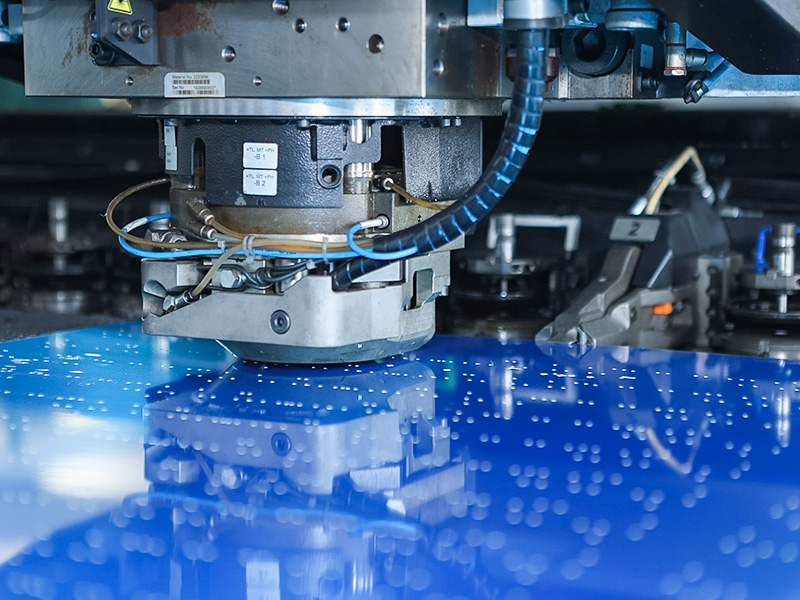
Płaski wzór jest przenoszony za pomocą wycinarki laserowej CNC lub prasy wykrawającej CNC. Cięcie laserowe obsługuje złożone kontury z wąskim nacięciem; wykrawanie powoduje szybkie i szybkie wytwarzanie okrągłych otworów i wycięć z dużą prędkością.
Giętarki CNC składają płaski półfabrykat do ostatecznego kształtu. Naddatek na zginanie, dobór narzędzi i kompensacja sprężynowania są obliczane na podstawie rzeczywistej grubości blachy i gatunku materiału. Precyzja oznacza tutaj, że kąty zgięcia mieszczą się w granicach 0,2 stopnia od rysunku.
Spawanie, nitowanie lub łączniki samozaciskowe łączą części składowe i dodają wkładki gwintowane. Każda metoda łączenia wywiera swój własny wpływ termiczny lub mechaniczny na materiał, a wybór determinuje zarówno wytrzymałość, jak i przyszłą użyteczność.
Polerowanie, odtłuszczanie i powlekanie zabezpieczają powierzchnię i spełniają wymagania wizualne. Gotowy element mierzy się za pomocą skalibrowanych przyrządów, a wyniki zapisuje się na rysunku.
Operację poziomowania można łatwo przeoczyć na rysunku. Arkusz przesunięty o zaledwie 0,5 mm od płaszczyzny spowoduje przesunięcie zagięć o kilka dziesiątych milimetra po zwolnieniu części z matrycy. W dłuższej perspektywie określ stan materiału, jaki wywoła operacja wykrawania.
 Maszyna do prostowania wałków do korygowania płaskości blach i płyt Ten sprzęt do poziomowania przywraca płaskość zdeformowanym płytom i profilom, wykorzystując rolki o wysokiej twardości i precyzyjną regulację szczeliny, aby zapewnić dokładność wymiarową i jakość powierzchni, co jest krytycznym krokiem przed wykrojeniem. Zobacz produkt →
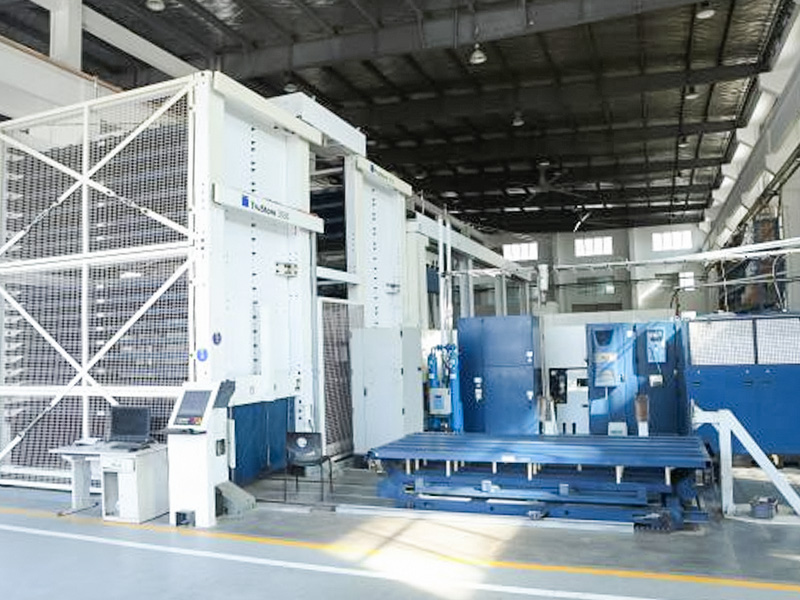
Cięcie laserowe CNC jest preferowaną metodą w przypadku małych i średnich partii, w których kontur często się zmienia. Maszyna odczytuje najnowszy rysunek, dostosowuje parametry cięcia i produkuje tę samą geometrię na kolejnym arkuszu bez konieczności ponoszenia kosztów nowych wykrojników.
 System cięcia laserowego CNC do precyzyjnej produkcji blachy Dzięki zaawansowanemu sterowaniu numerycznemu i wielkoformatowym stołom roboczym ta maszyna do cięcia laserowego skutecznie przetwarza stal nierdzewną, stal węglową i aluminium, oferując wysoką precyzję i minimalne strefy wpływu ciepła dla różnych konturów części. Zobacz produkt →
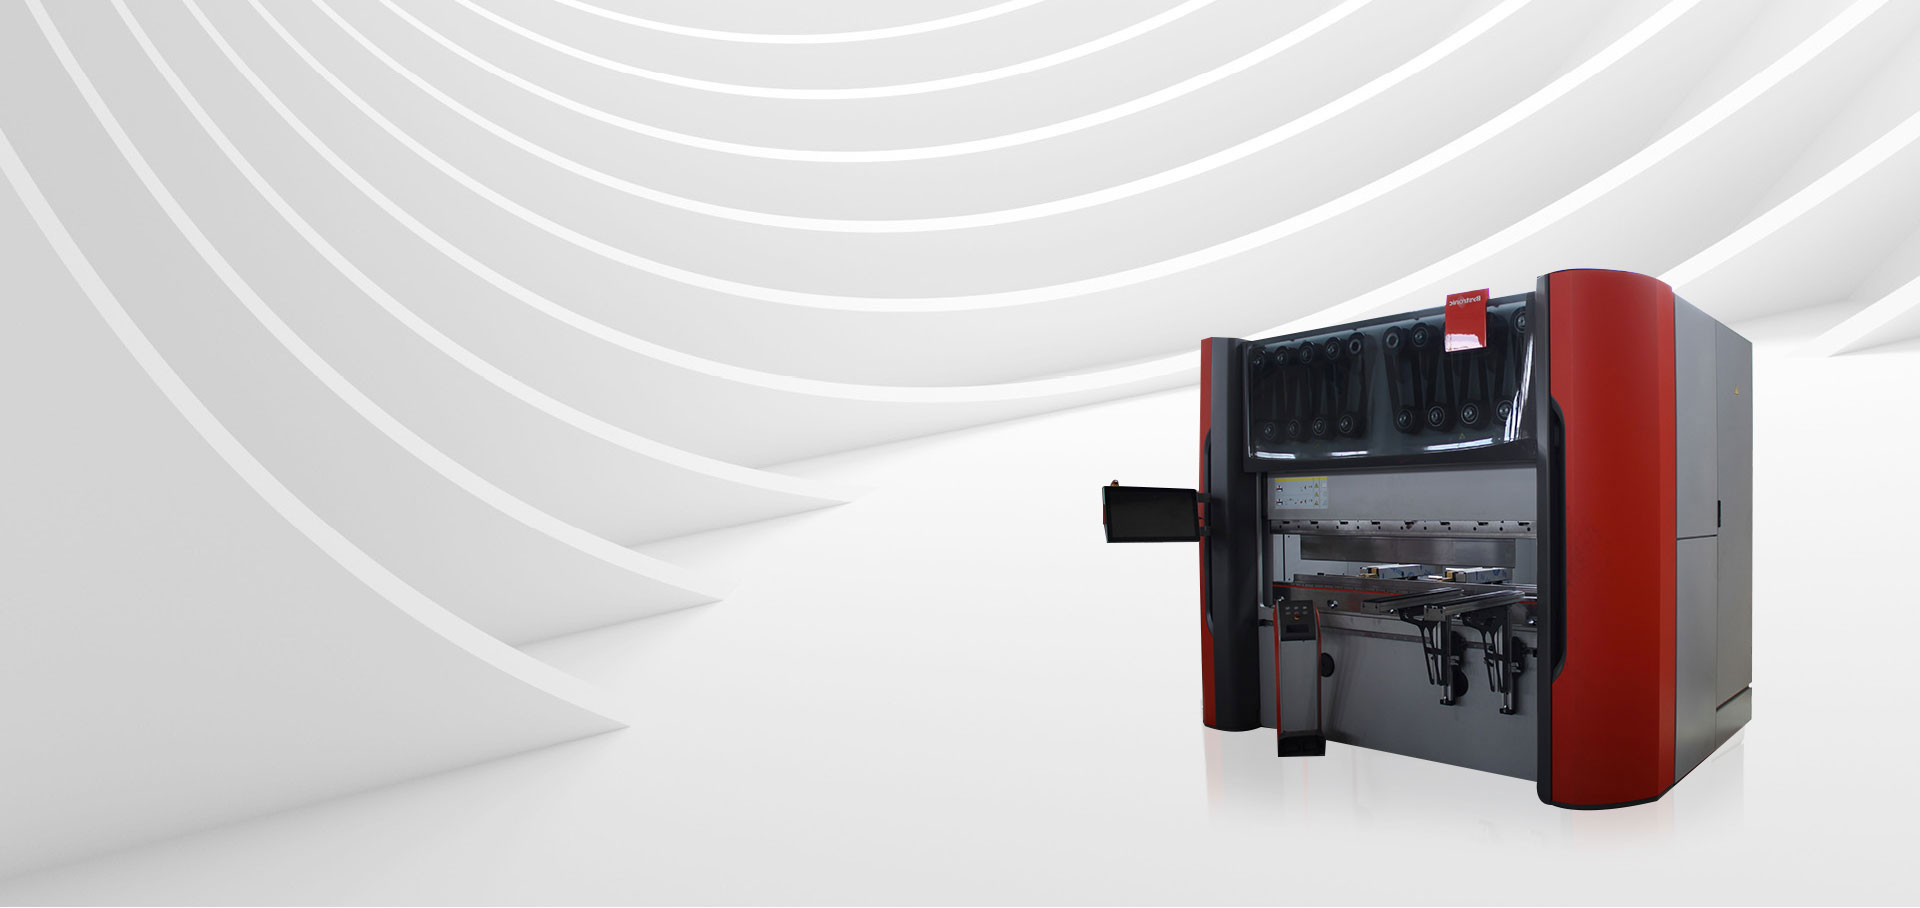
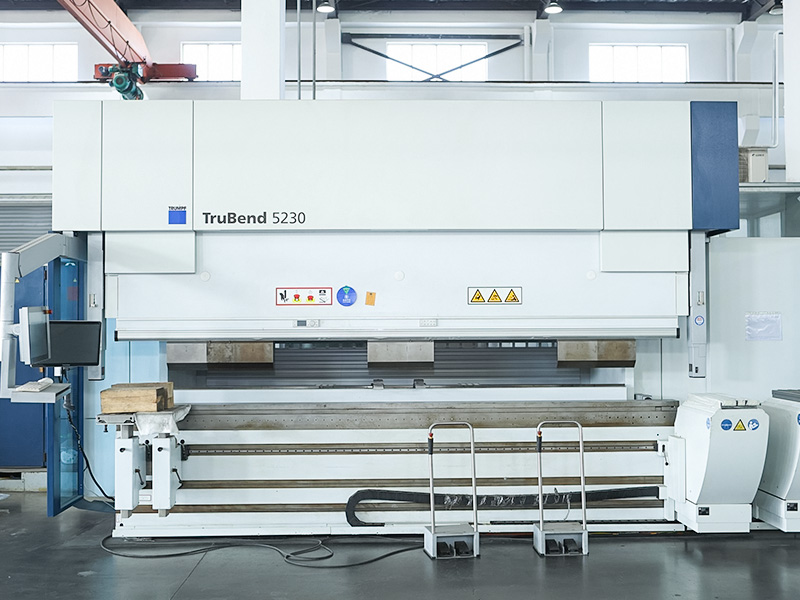
Gięcie to operacja, podczas której pojawia się najwięcej błędów wymiarowych. Giętarka CNC z automatyczną kompensacją kąta utrzymuje niewielkie zmiany kąta zgięcia, co poprawia pozycjonowanie układu otworów po złożeniu.
 Giętarka CNC z automatyczną kompensacją kąta Ta prasa krawędziowa jest wyposażona w precyzyjny system CNC i solidną konstrukcję, umożliwiającą dokładną kontrolę kąta i długości zgięcia, redukując błędy i poprawiając pozycjonowanie otworów po złożeniu w różnych zastosowaniach z blachą. Zobacz produkt →
Wybór materiału jest drugim po obróbce narzędzi najważniejszym czynnikiem wpływającym na precyzję. Każdy gatunek ma własną sprężynę, anizotropię i wykończenie powierzchni, a wszystkie trzy zmieniają sposób, w jaki prasa krawędziowa utrzymuje kąt.
Specyfikacja materiału znajduje się w objaśnieniu rysunku, a nie w opisie. Podaj gatunek, stan i obróbkę powierzchni. Jeśli element będzie spawany, wspomnij o drucie dodatkowym i projekcie złącza, aby producent mógł zaplanować proces.
Precyzyjne komponenty z blachy pojawiają się wszędzie tam, gdzie produkt wymaga sztywnej, lekkiej obudowy konstrukcyjnej lub powtarzalnej geometrii wsporników.
Wsporniki, półki na akumulatory, usztywnienia podwozia i osłony termiczne wymagają ciasnych otworów i płaskich powierzchni. Części muszą być ułożone w uchwycie bez przeróbek, a dostawca musi wykazać kontrolę procesu w przypadku produkcji seryjnej.
Obudowy, tablice przyrządów i akcesoria chirurgiczne są zwykle produkowane w mniejszych ilościach. Tolerancje są często węższe, wykończenie powierzchni musi być czyste, a każdy element może być identyfikowalny z certyfikatem materiałowym.
Osłony EMC, 19-calowa obudowa typu rack i płyty rozpraszające ciepło łączą drobne promienie zgięcia z małymi otworami. Wymaganie dotyczące precyzji wynika z konieczności prawidłowego osadzenia części na płytce drukowanej lub ścianie.
Osłony, ramy, skrzynki sterujące i płyty prowadzące są wykonane z blachy i muszą zachować swój kształt przez lata użytkowania. Okno tolerancji wynosi zwykle około ±0,1 mm, głównie w celu zapewnienia wyrównania punktów montażowych po montażu.
Dostawca może zazwyczaj podać dowolną tolerancję. Liczy się to, czy dostawca może udowodnić, że proces jest w stanie go utrzymać.
Zapytaj, czy producent przeprowadza kontrolę prasy krawędziowej i wycinarki laserowej w trakcie procesu oraz czy przeprowadzana jest końcowa kontrola zgodności z rysunkiem. Udokumentowany zapis zawierający zmierzone wartości stanowi minimalny dowód zdolności.
Większość producentów precyzyjnych pracuje bezpośrednio na rysunkach STEP, DXF lub PDF. Przed wyceną wytwórca sprawdza promień gięcia, grubość materiału i układ tolerancji. Jeśli na rysunku brakuje objaśnień, dobry wykonawca zamiast zgadywać, zapyta.
Certyfikat testu w walcowni lub zapis identyfikowalności materiału powinien zawierać gatunek, grubość i numer partii arkusza użytego w każdej serii produkcyjnej. Jest to szczególnie ważne w przypadku elementów ze stali nierdzewnej i aluminium.
Małe serie często kosztują więcej w przeliczeniu na jednostkę, ponieważ konfiguracja, oprzyrządowanie i kontrola są rozłożone na mniejszą liczbę części. Produkcja seryjna pochłania ten koszt, dlatego tolerancja 0,1 mm może być dostępna przy zamówieniu na 5000 sztuk, ale kosztowna w przypadku prototypu składającego się z 50 sztuk.
Jeśli element wymaga niestandardowej geometrii lub nietypowej kombinacji wymagań, dostawca ma usługi produkcyjne na zamówienie może dostosować projekt pod kątem wykonalności i zalecić trasę, która zapewni rozsądny koszt części.
Sposobem na zmniejszenie ryzyka zakupowego jest wcześniejsze zadawanie pytań, a nie spóźnianie się. Wyślij producentowi swój rysunek, oczekiwaną objętość i tolerancje krytyczne. Poproś o plan procesu obejmujący pozyskiwanie materiałów, przygotowanie narzędzi, kontrole w trakcie procesu i kontrolę końcową. Przejrzyj także ofertę dostawcy proces kontroli jakości przed złożeniem dużego zamówienia.
Precyzyjne elementy z blachy są wynikiem kontrolowanej sekwencji: poziomowania, cięcia, formowania, łączenia, wykańczania i pomiaru. Kiedy każdy etap jest wykonywany przy użyciu odpowiedniego sprzętu i udokumentowanej dyscypliny, część odpowiada rysunkowi nie dzięki szczęściu, ale projektowi. Jest to standard, którego powinien oczekiwać każdy kupujący, składając zamówienie na komponenty precyzyjne.

 +86-13771171111 +86-13338110517